

前回はダイカスト用金型を紹介しました。今回はダイカストの製品設計を取り上げます。ダイカストの製品設計では、製品図や要求仕様を基に、合金材料の選定、鋳造法の選定、ダイカストマシンのサイズ、取り数、製品部の詳細形状、後加工・後処理への対応を検討します。
第5回「ダイカストの製品設計」を解説していきます。

1. ダイカスト合金材料の選定
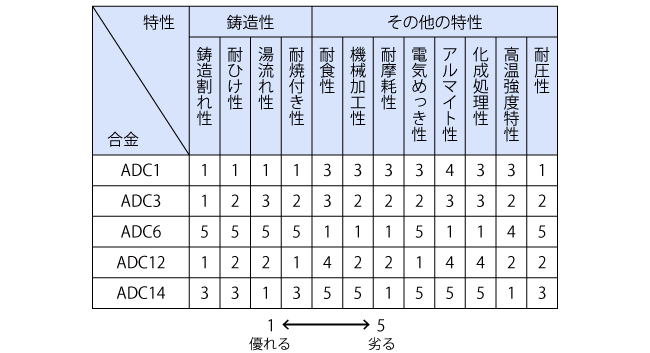
ダイカスト合金には、アルミニウム合金、亜鉛合金、マグネシウム合金、銅合金などの種類があり、それぞれ特性が異なるため、製品の要求仕様や用途などによって使い分けます。顧客から合金が指定されている場合、設計者は合金材料の特性を考慮して、製造過程や性能に問題がないかを検討します。表1 に、ダイカスト合金材料の選定例として、主なアルミニウム合金の評価例を示します。
2. 鋳造法・ダイカストマシンのサイズ・取り数の決定
ダイカスト合金の選定が完了したら、鋳造法・ダイカストマシン・取り数を決めます。鋳造法は製品品質、ダイカストマシンは製品サイズを考慮して選定します。取り数は、多数個取りのメリット・デメリットを考慮した上で決定します。
・鋳造法の選定
ダイカスト鋳造法には、高速・高圧で鋳造する普通ダイカスト法と、高品質な製品が得られる特殊ダイカスト法(高真空ダイカスト・層流充填ダイカストなど)があります。多くのダイカスト製品は、普通ダイカスト法で生産されます。ただし、自動車の足回り部品のように、高強度かつ延性やじん性が求められる部品には、特殊ダイカスト法を用います。
特殊ダイカスト法の選定には、顧客の要求仕様(機械的性質、内部品質、製品形状・寸法、肉厚、後加工との関係、鋳造のしやすさ、経済性など)を総合的に判断する必要があります。また、特殊ダイカスト法の合金材料には、通常のJIS規格品ではなく、特殊な合金が用いられることが多いため、適正な合金材料の選定が必要です。
・ダイカストマシンのサイズの選定
ダイカストマシンのサイズは、鋳造圧力と製品の投影面積で決まります。鋳造圧力は50~ 80MPaを採用することが多いため、製品の大きさ(投影面積)が決まれば、ダイカストマシンのサイズも決まります。ただし、投影面積以外にも、製品の高さや長さなどが制約となる場合もあります。余裕を持ったダイカストマシンのサイズ選定を心掛けましょう。
・取り数の決定
通常、1つの金型からは1つの製品を鋳造します。この場合、取り数は1つです。これに対し、1つの金型から同時に複数個の製品を鋳造することを、多数個取りといいます。一般的には、多数個取りにすると経済性は良くなるものの、品質が下がる傾向にあります。多数個取りのメリット・デメリットをまとめました。
多数個取りのメリット
・製品コスト、鋳造費を削減できる
・大型のダイカストマシンを活用できる
・1 ショットで複数作れるため、大ロット製品の製造に適している
多数個取りのデメリット
・良品率、寸法精度が下がる
・溶湯(ようとう)の充填状態を均一にすることが難しく、同一ショット品で品質がばらつく
・異形多数個取りでは、不良率が異なることで生産効率に無駄が生じやすい
3. ダイカスト製品部の詳細形状設計
4. ダイカスト製品の後加工・後処理
全10回で下記の内容を解説しています。
- 第1回 ダイカストとは?
- 第2回 ダイカスト合金の種類と特徴
- 第3回 ダイカストマシンの構造
- 第4回 ダイカスト金型
- 第5回 ダイカストの製品設計
- 第6回 ダイカストの鋳造方案設計
- 第7回 ダイカスト金型の設計
- 第8回 ダイカストの鋳造工程
- 第9回 ダイカストの品質と欠陥
- 第10回 特殊ダイカスト技術


