

前回は、ダイカストに使われる合金を紹介しました。今回は、ダイカストマシンの構造と原理、種類を解説します。ダイカストマシンには、コールドチャンバーダイカストマシン、ホットチャンバーダイカストマシンなどの種類があります。
第3回「ダイカストマシンの構造」を解説していきます。

1. ダイカストマシンの構造
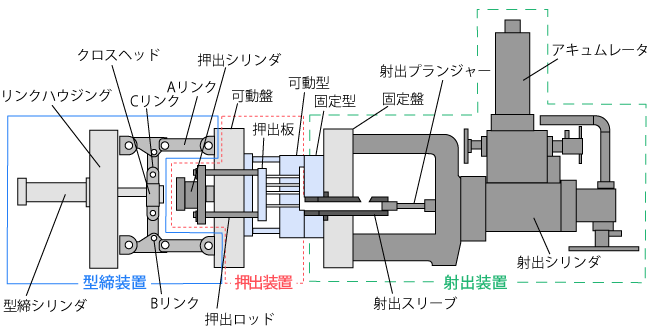
ダイカストマシンは、金型を開閉する型締装置、溶湯(ようとう)を金型内に射出・充填するための射出装置、ダイカストを金型から押し出すための押出装置で構成されます(図1)。
1:型締装置
型締装置には、2つの役割があります。1つは、固定盤と可動盤に取り付けた金型を開閉する役割です。もう1つは金型を締め付ける役割です。金型には、溶湯を圧入する際、金型を開こうとする極めて大きな力(型開力)が発生します。そのため、型締装置により、型開力よりも大きな力で金型を締め付けます。金型を締め付ける力を型締力といいます。
型締装置には、油圧シリンダで直接金型を締め付ける直圧式と、油圧シリンダとトグル機構を組み合わせたトグル式があり、現在では後者が主流です。トグル機構は、AリンクとBリンク、BリンクとCリンクの2対のリンクで構成され、クロスヘッドが前進することでAリンクとBリンクが180°になる際に最大の力を得ることができます。最近では、油圧シリンダの代わりにモータとボールねじを使用する電動トグル式や、モータとボールねじで可動盤を移動させ、油圧によって型締力を発生させる複合式などがあります。
2:射出装置
射出装置は、射出スリーブ内に注湯された溶湯を金型キャビティに射出・充填するための装置です。射出スリーブ、射出プランジャー、射出シリンダ、アキュムレータなどで構成されます。アキュムレータは、溶湯を大流量・高圧で射出・充填するための畜圧装置です。ダイカストでは、金型キャビティでの凝固が速いので、短時間で溶湯を充填します。そのため、溶湯が製品部に流入する入り口(ゲート)には、瞬間的に大流量の溶湯が通過し、大きな抵抗が発生します。この抵抗に打ち勝つ大流量・高圧の充填機構がアキュムレータです。アキュムレータには、高圧の窒素ガスが封入されており、ダイカストマシンの1サイクルごとの停止時間を利用して、ポンプによってエネルギーを蓄えます。そして、大流量が必要なタイミングでエネルギーを短時間で放出し、大流量・高圧で溶湯を射出・充填します。
3:押出装置
押出装置は、金型キャビティで凝固・冷却したダイカストを、可動型から取り出す装置です。押出シリンダ、押出板、押出ロッドなどで構成されます。ダイカストは、熱収縮によって可動型にくっ付きます。このことを抱き付くといい、抱付力は、大きいものでは10~ 20kNにもなるため、一般的には油圧シリンダを用いて押し出します。小型のダイカストマシンでは、型開きの動作を利用して押出板を動かすバンパー押出も用いられます。
2. コールドチャンバーダイカストマシン
コールドチャンバーダイカストマシン(以下、コールドチャンバーマシン)とは、射出部(チャンバー)が溶湯中ではなく、空気中にあるダイカストマシンのことです(図2)。溶湯は1ショットごとに射出部に供給され、プランジャーを動作させて金型に射出・充填します。一般的なコールドチャンバーマシンの型締力は、300kN~40,000kNで、アルミニウム合金、亜鉛合金、マグネシウム合金、銅合金などの鋳造に使用されます。
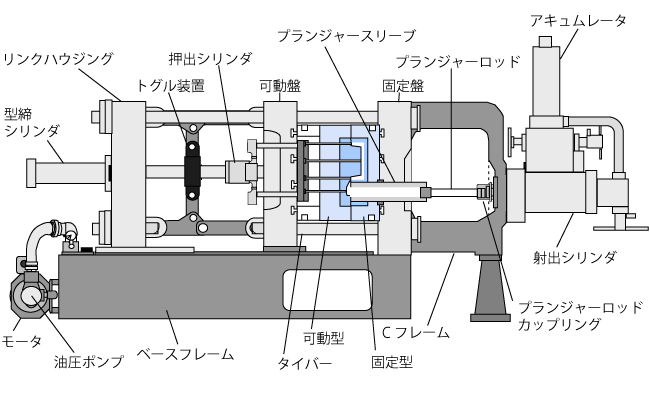
コールドチャンバーマシンでは、鋳物を1つ作る(1ショット)ごとに溶湯を射出するため、ショットサイクルはホットチャンバーマシンより長く、1時間当たりのショット数(鋳造回数)は30~ 150回です。また、鋳造圧力は20~ 120MPaで、ホットチャンバーよりも高く設定できます。
・コールドチャンバーマシンの射出
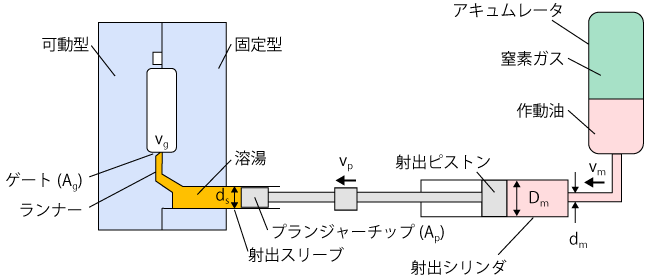
図3に、コールドチャンバーマシンの射出系の模式図を示します。射出スリーブに注湯された溶湯は、射出プランジャーが移動することで、ランナー、ゲートを通って金型キャビティに射出・充填されます。
射出プランジャーから伝達される圧力は、「密閉容器中の流体は、その容器の形に関係なく、ある一点に受けた単位面積当たりの圧力をそのままの強さで、流体の他の全ての部分に伝わる」とするパスカルの原理により、金型キャビティの内壁に均等にかかります(図4)。
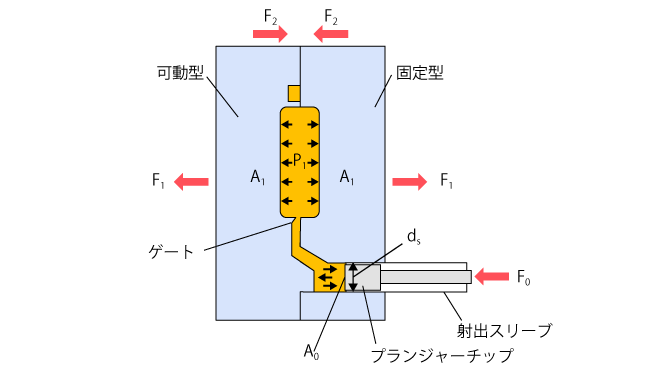
金型キャビティに伝達される鋳造圧力は、P 1 =F 0 /A 0 =4×F 0 /(π×d s 2 ) の式で示されます。P 1 は鋳造圧力、F 0 は射出力、A 0 は射出プランジャーチップ断面積、dは射出プランジャーチップ径です。
金型キャビティの全内面には圧力P 1 が掛かっています。このとき、型開き方向の金型キャビティの投影面積(鋳造面積)をA 1 とすると、金型面には金型を開く力(型開力)F 1 =P 1 ×A 1 が働きます。金型を締め付ける力(型締力)F 2 は、F 1 より大きくなくてはなりません。そこで、安全率S(通常は1.2~1.5)を設定して、型締力F 2 =S×F 1 を決めます。ダイカストマシンの性能は、型締力F 2 で示します。3,000kNのダイカストマシンとは、3,000kN(通常は300tと呼ぶ)の型締力を有するという意味です。
コールドチャンバーマシンで射出が行われる際、アキュムレータ内から押し出された作動油は、射出シリンダ内に移動し、射出プランジャーを前進させます。プランジャーの前進によって射出スリーブ内の溶湯はランナーとゲートを通り、金型キャビティに充填されます。この際、溶湯の流れには、「非圧縮性流体では、管路のどの部分の断面をとっても、その断面を通過する流量Qは同じである」とする連続の式が適用されます。そのため、溶湯の流量Q=v g ×A g =v p ×A p = v p ×(π/4)×d s 2 となります。v g はゲート速度(溶湯がゲートを通過するときの速度)、A g はゲート断面積、v p はプランジャー速度、A p はプランジャーチップ断面積、d s はプランジャーチップ径です。
図5に、コールドチャンバーマシンの射出時の速度・圧力変動の波形を示します。
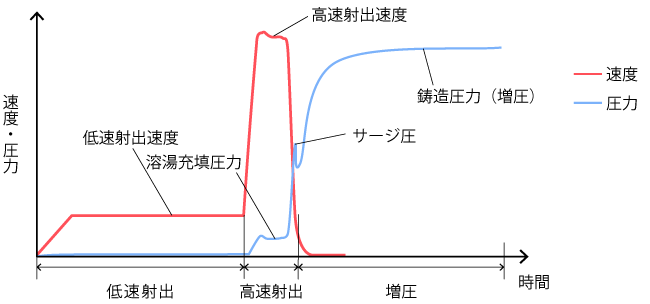
コールドチャンバーマシンでは、溶湯の射出は低速(0.1~ 0.7m/s)と高速(2~3m/s)の2段階で行います(図5の赤線)。射出速度の調整は、油圧回路内に設けられた速度調節弁で行います。低速射出の工程では、溶湯内に射出スリーブ内の空気を巻き込まずに、プランジャーチップ(プランジャーロッドの先端部)を前進させます。高速射出の工程では、短時間で金型キャビティに溶湯を充填します。溶湯の充填後、充填時の圧力(約10MPa)に対して高い圧力(30~70MPa)を掛けます 。これを増圧といい、射出プランジャーが停止してから数秒間維持します。これは、鋳巣(いす)の発生を抑制するための工程です。鋳巣とは、充填中に巻き込んだ空気や、溶湯が凝固する際の凝縮によって生じる内部空洞です。
・コールドチャンバーマシンの一連の動作
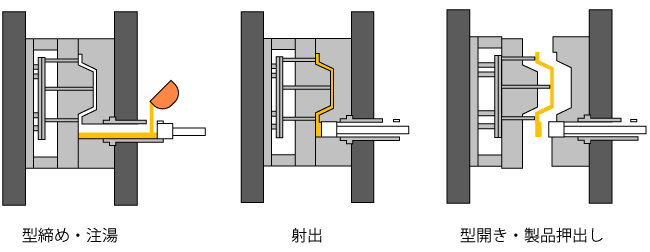
図6に、コールドチャンバーマシンの一連の動作を示します。離型剤(型から鋳物を取り出しやすくするための薬剤)を塗布した金型を閉め、ラドルやひしゃくを使って溶湯を射出スリーブに注湯します。注湯が終わると、すぐにプランジャーを前進させ、溶湯を金型キャビティに射出・充填します。凝固が完了すると金型を開き、押出ピンを動作させてダイカストを金型から押出します。
3. ホットチャンバーダイカストマシン
全10回で下記の内容を解説しています。
- 第1回 ダイカストとは?
- 第2回 ダイカスト合金の種類と特徴
- 第3回 ダイカストマシンの構造
- 第4回 ダイカスト金型
- 第5回 ダイカストの製品設計
- 第6回 ダイカストの鋳造方案設計
- 第7回 ダイカスト金型の設計
- 第8回 ダイカストの鋳造工程
- 第9回 ダイカストの品質と欠陥
- 第10回 特殊ダイカスト技術


