

前回は、切削時に排出されるリボン状切りくずの切削現象などと理論を解説しました。今回は、切削工具の材料を取り上げます。
切削工具は、切削時に刃先が工作物に食い込むため、硬いことが条件です。通常、工作物の3倍以上の硬さが要求されます。しかし硬い物質はもろく、切削時に刃こぼれが生じやすいため、硬さだけではなくじん性(タフネス)も求められます。また鋼材の切削では、切削温度が700 ~ 1,100℃になるので、工作物と反応しない化学的安定性も重要です。さらには、刃先の融点と軟化温度が高いこと、熱伝導度が大きいこと、また切削工具に加工しやすいことも条件です。このように、切削加工を適切に行うには、使用する切削工具の材料特性を十分に理解しておくことが大切です。
第4回「切削工具材料の種類」を解説していきます。
第4回もくじ

1. 切削工具材料の機械的特性
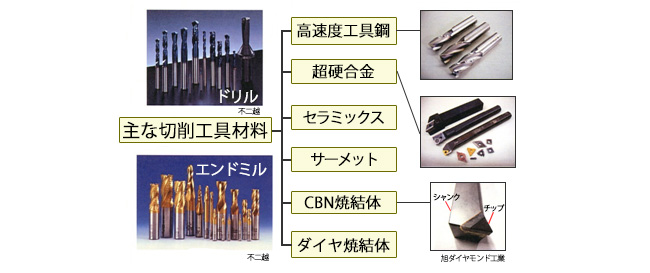
主な切削工具材料には、高速度工具鋼、超硬合金、セラミックス、サーメット、CBN(Cubic Boron Nitride:立方晶窒化ホウ素)焼結体およびダイヤモンド焼結体があります(図1)
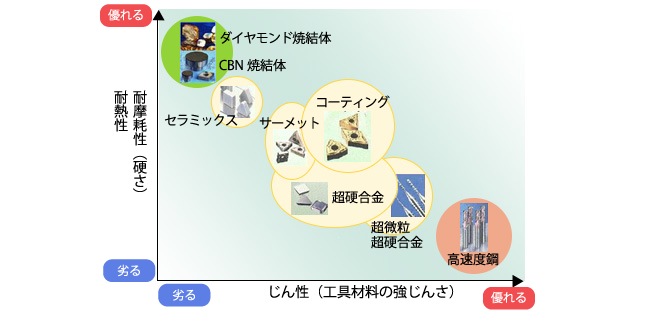
これらの切削工具材料を特徴づける機械的特性には、硬さとじん性があります。この場合のじん性とは強じんさを意味し、通常、抗折力で測定されます。硬さは耐摩耗性に対応し、一般的に硬い切削工具材料ほど高速切削が可能です。じん性は耐衝撃性(耐欠損性)に対応し、じん性の高い材料ほど、断続切削が可能です。
例えば、硬さの大きなダイヤモンドやCBN 焼結体は、高速切削が可能です。しかしじん性が低く、衝撃に弱いという欠点があります。一方、硬さの小さな高速度工具鋼は、高速で切削すると刃先が軟化するため高速切削はできません。しかしじん性が高いので、断続切削に強いという特性があります(図2)。このように、作業目的に応じて切削工具材料を選択する際に、材料特性の正確な理解が欠かせません。
2. 高速度工具鋼と超硬合金
高速度工具鋼
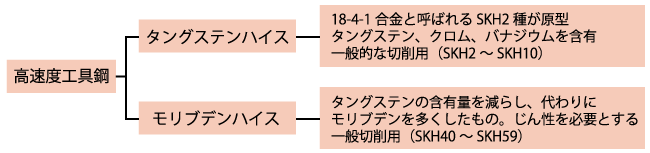
通常、「ハイス」と呼ばれる高速度工具鋼は、1898 年に米国テイラー(Tayior)により開発され、18-4-1 合金とも呼ばれます。その原型は、タングステン18%、クロム4%、バナジウム1%の合金で、高速度工具鋼の2種です。
現在では、高速度工具鋼は「タングステンハイス(SKH2 ~ SKH10)」と「モリブデンハイス(SKH40 ~ SKH59)」に分類されます(図3)。モリブデンハイスは、タングステンハイスのタングステン含有量を減らし、代わりにモリブデンを多くしたものです。最近はモリブデンハイスが多く使用されています。
高速度工具鋼は硬さが小さく、高速切削はできません。しかしじん性に富むため、断続切削に適応できます。そのため、エンドミル、ドリル、タップ、リーマおよびホブなど、多くの切削工具に用いられます。
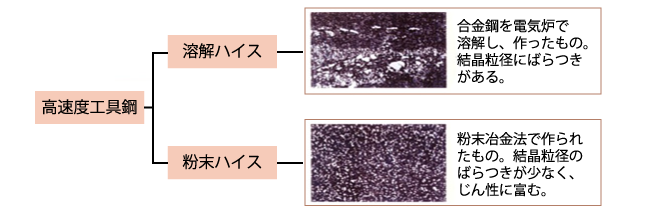
高速度工具鋼の製造方法には、溶解法と粉末冶金法があります。溶解法によって製造されたものを「溶解ハイス」、粉末冶金法によって製造されたものを「粉末ハイス」と呼びます。溶解ハイスと粉末ハイスを比較すると、粉末ハイスはより均一な組織を持ち、結晶粒が小さいことが分かります(図4)。そのため、粉末ハイスはじん性が高く、耐衝撃性が大きいという特徴があります。また結晶粒径が小さいため、刃先を鋭利にできます。さらに多量の合金元素を添加でき、耐摩耗性や耐衝撃性に富んだ切削工具の製造が可能です。
超硬合金
超硬合金は、1927 年にドイツのクルップ社からウイディアという商品名で販売されました。これは炭化タングステンをコバルトで焼結した合金です。
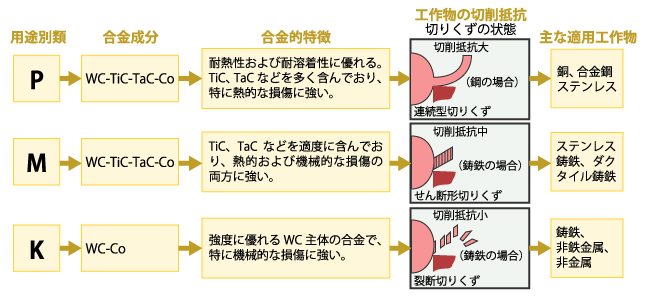
超硬合金は、大きくP種、M種、K種の3つに分類できます(図5)。P種は炭化タングステン、炭化チタンおよび炭化タンタルをコバルトで焼結したもので、旋削時に流れ型の切りくずが流出する工作物(鋼、合金鋼、ステンレス鋼など)に用いられます。M種は特殊用途で、ステンレス鋼、鋳鉄、ダクタイル鋳鉄などの切削に用いられます。K種は炭化タングステンをコバルトで固めたもので、亀裂型の切りくずが出る鋳鉄、非鉄金属および非金属などの切削に用いられます。先述のウイディアは、K種に分類されます。
3. サーメットとセラミックス
4. 焼結体工具
全7回で下記の内容を解説しています。
- 第1回 切削加工の種類
- 第2回 切りくずの変形と切削温度
- 第3回 リボン状切りくずの処理方法
- 第4回 切削工具材料の種類
- 第5回 切削工具の種類と選び方
- 第6回 切削油剤の種類と選び方
- 第7回 切削条件の決め方


