

前回は、切削現象と理論の第1回として、切りくずの変形と切削温度について解説しました。今回は、第2回、切削時に排出されるリボン状切りくずや、鋼材切削時の表面粗さなどを解説します。
切削作業では、刃物に切削抵抗が作用します。切削抵抗が大きくならないように、工作機械の能力に応じて、適切な切削条件を設定する必要があります。また切削工具に作用する切削熱や切削抵抗により、切れ刃が摩耗します。切れ味が悪くなるので、研ぎ直しや工具交換が必要です。切削工具の研ぎ直しや、工具交換までのインターバルを「工具寿命」と呼びます。特に切削加工のオートメーション化においては、工具寿命の適切な管理が求められます。
鋼材などの旋削加工では、リボン状の流れ型の切りくずが排出されます。この切りくずが、工作物や切削工具に巻き付くと、作業のオートメーション化に支障が生じます。そのため所定の表面粗さを維持しながら、いかに切りくずを切断するか、いわゆる「切りくず処理」が問題となります。
第3回「リボン状切りくずの処理方法」を解説していきます。
第3回もくじ

1. 切削抵抗と切削動力
切削工具で工作物を切削すると、切れ刃には切削抵抗が作用します。ここでは、旋削を行った場合の切削抵抗について考えてみましょう。図1 を見てください。
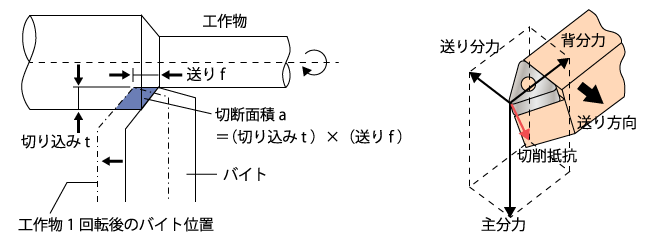
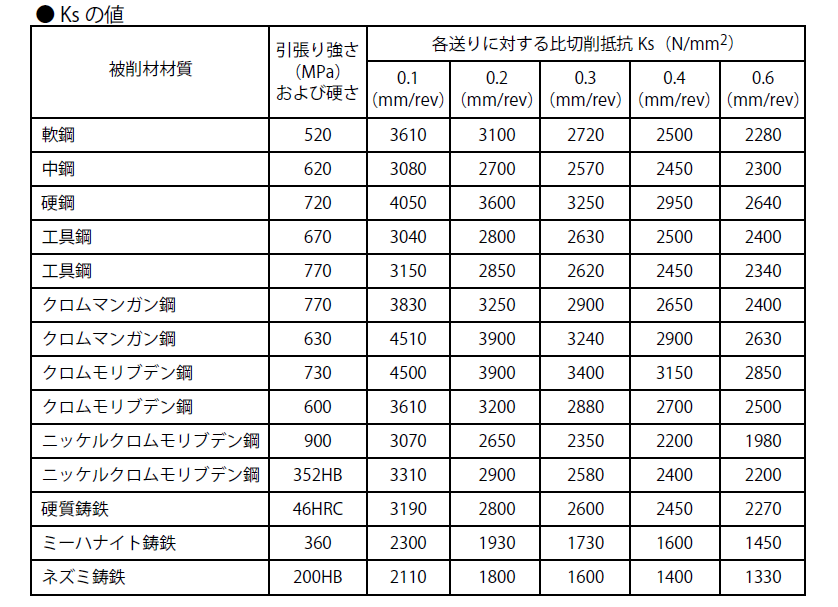
切り込みt、送りf で切削した場合の切削断面積a の値は、tとf の積で表されます。(a=t×f)また、力を断面積で割れば応力σとなるので、f=a×σが成り立ちます。σは工作物の破壊応力です。切削時は、寸法効果(寸法が大きいほど、強度が低下する現象)によって、送りに反比例して強度が高くなるので、比切削抵抗Ks を用います。すなわちf=Ks×a=Ks×t×f です。このように、旋削時の工作物(被削材)の材質が既知で、切り込みと送りが分かれば、おおよその切削抵抗の算出が可能になります(表1)。
表1:旋削時の送りと比切削抵抗(引用:三菱マテリアル 旋削加工の所要動力計算式)
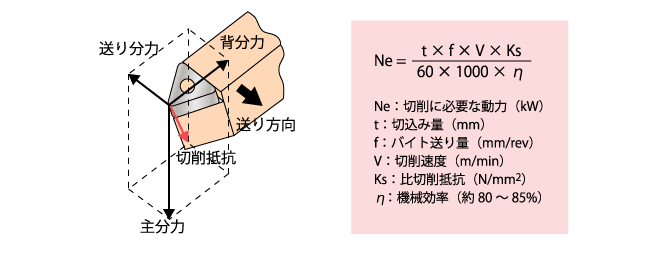
切削抵抗は、切削に必要とされる動力(所要動力)に影響します。旋盤には主軸を駆動するためのモータが装備されており、モータの定格馬力を超えて切削はできません。また旋盤を駆動すると、切削を行っていない場合でも、ベルトや歯車などでエネルギーの損失が生じます。旋盤に与えられたエネルギーのうち、有効に切削に使用されるエネルギー割合は、機械効率係数ηと呼ばれ、通常、約80 ~ 85%です。
そして、切削時における仕事は「切削抵抗× 切削距離」、すなわち「切削抵抗× 切削速度× 単位時間」で表されます。切削抵抗は「比切削抵抗× 切り込み× 送り」なので、「切削仕事=比切削抵抗× 切り込み× 送り× 切削速度× 単位時間」となります。そのため切削に必要な動力は、比切削抵抗、切り込み、送り、切削速度および単位時間の全ての積を、機械効率係数で割った値となります。ただし、切削速度は通常、分単位なので、これを秒単位に変換します。またm 単位はmm単位に変換します。そのため、60×1000 で割ります(図2)。
2. 工具摩耗と工具寿命
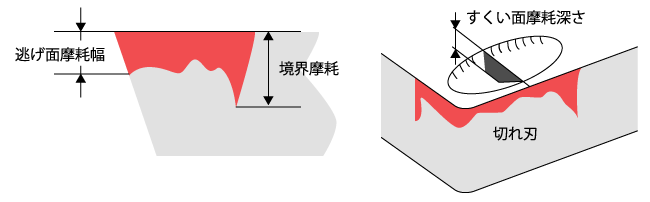
切削時には切削工具に高温、高圧が作用します。そのため、切削開始時には鋭利だった切削工具が摩耗し、切削工具の再研削あるいは工具交換が必要になります。旋削の場合、切削工具(バイト)の逃げ面には「逃げ面摩耗(フランク摩耗)」が、すくい面には「すくい面摩耗(クレータ摩耗)」が生じ、これらが一定の値を超えると、再研削や工具交換が必要になります(図3)。
超硬バイトを用いた鋼材切削の場合、切削速度が200m/min までは逃げ面摩耗が支配的で、その値を超えるとすくい面摩耗が支配的になるといわれています。バイトが切削を開始してから、再研削(工具交換)が必要になるまでの時間、または切削長さを工具寿命と呼びます。また、工具寿命に達したと見なされるバイトの摩耗量を、寿命評価基準と呼びます。
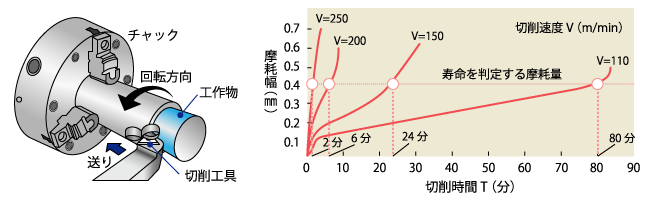
鋼材切削時の逃げ面摩耗幅を測定し、時間との関連で示したのが逃げ面摩耗経過曲線です。逃げ面摩耗経過曲線には、切削開始の時点で摩耗が急激に進む初期摩耗域、切削時間の進行に比例して摩耗が直線的に大きくなる正常摩耗域、そして摩耗が急激に進行する急激摩耗域があります。
初期摩耗域における摩耗の原因には、切れ刃のマイクロチッピングなどが挙げられます。逃げ面摩耗幅が約0.4mm になると摩耗量が急激に増大するため、通常、鋼材の切削ではこの値をもって工具寿命と判断します。また、切削速度を上げると逃げ面摩耗は急激に増大し、工具寿命の0.4mm に早く達します。すなわち切削速度を高くすると、工具寿命は短くなります(図4)。
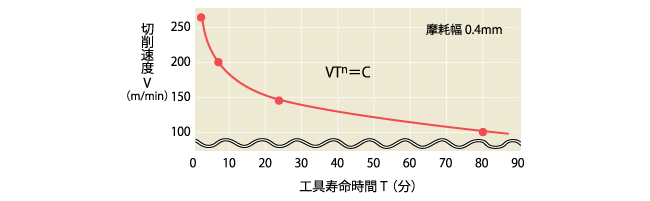
そこで、逃げ面摩耗幅0.4mm に対応する切削速度を工具寿命時間との関連でプロットすると、図5 のようになります。また、切削速度をV、工具寿命をT、実験定数をnとCとすれば、VT n =C が成り立ちます(テーラーの工具寿命方程式)。定数C は工具寿命が1 分間の場合の切削速度です。超硬工具による鋼材の切削では、通常600 ~ 800 の値となります。また、n の値は0.3 ~ 0.4となります。
工具寿命方程式の両対数をとり、グラフ化したものがV-T 線図です(図6)。工具メーカーのカタログなどによく掲載され、切削速度を決める際に非常に重要です。
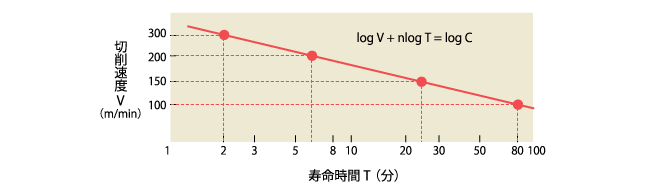
人件費が安かった時代では、工具寿命を90 分とするのが一般的でした。この場合、工具寿命に対応する切削速度は約100m/min です。最近は人件費が高くなり、さらに効率よく切削を行う必要があるため、工具寿命を30 分、あるいは15 分に設定しています。この場合の切削速度は、それぞれ130m/min と160m/min です。このように、切削速度は人件費に関連した工具寿命に基づいて決定されます。
3. 切りくずの切断
4. コーナ半径と表面粗さ
全7回で下記の内容を解説しています。
- 第1回 切削加工の種類
- 第2回 切りくずの変形と切削温度
- 第3回 リボン状切りくずの処理方法
- 第4回 切削工具材料の種類
- 第5回 切削工具の種類と選び方
- 第6回 切削油剤の種類と選び方
- 第7回 切削条件の決め方


