

前回は、セル生産方式の一つであるU字ラインを例に、設計の手順について紹介しました。今回は、セル生産ラインの設計事例について解説します。
第4回「セル生産ラインの設計事例」を解説していきます。

1. セル生産ラインの種類と役割
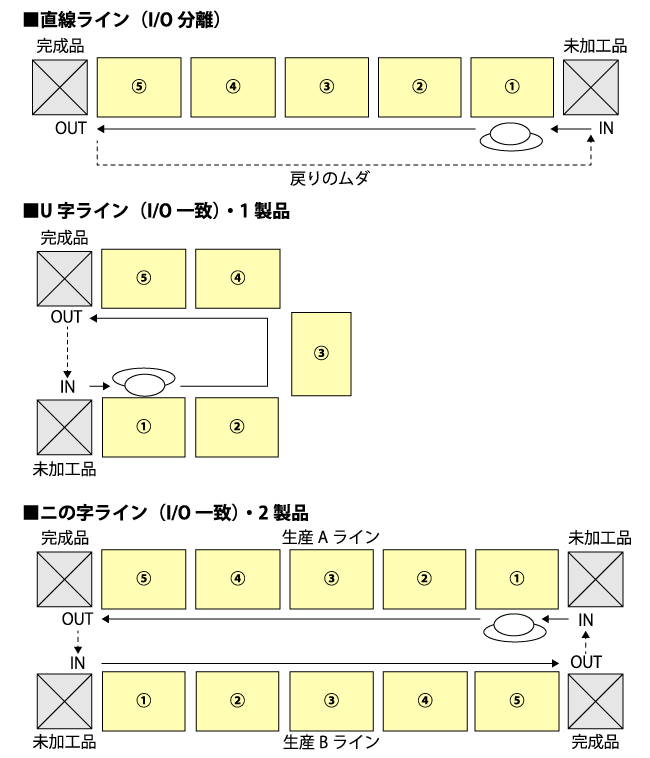
セル生産ラインの作業配分を行い、目標の作業時間を達成できることが分かれば、次にセル生産ラインの形状の設計を行います。セル生産ラインのライン形状の事例を図1 に示します。図1 は、直線ラインと、セル生産ラインのU 字ラインと二の字ラインを比較しています。それぞれのラインの特徴と役割について解説します。
1:コンベヤライン(直線ライン)
コンベヤライン(直線ライン)とは、コンベヤの上をワークが搬送され、コンベヤの片側、または、両側に配置された作業者が、順次加工を行うラインの形状です。コンベヤには、一定速度で動くもの、搬送時だけ間欠送りするもの、コロコンローラなどで手送りするものなどがあります。メリットは、搬送のムダが発生しにくい、作業者がコンベヤに集中できる、工程が分割できることです。弱点は、ラインバランスロスによる手待ちが発生する、品種切り替えに長時間を要する、改善意欲が低下することです。図1 のように作業台を一直線に並べた直線ラインで1 人の作業者が生産を行うと、毎回、戻りのムダが発生します。大人数の単能工による少品種大量生産に適した生産方式です。
2:U 字ライン
U字ラインとは、コンベヤを撤去し、工程をU 字形に配置したラインの形状です。メリットは、ライン定員が変更できる、バランスロスが発生しにくい、改善意欲が向上し品質向上も可能であることです。弱点は、作業分割が難しい、多能工を必要とすることです。特に、定員1名の場合を一人屋台方式と呼ぶこともあります。少人数の多能工による多品種少量生産に適した生産方式で、生産性・品質を共に向上させることが可能です。
3:二の字ライン
二の字ラインとは、コンベヤを撤去し、工程を二の字形に配置したラインの形状です。U 字ラインと形状が似ていますが、違うのは2 本の別のラインを1 つに組み合わせている点です。メリットは、U 字ラインと同様、ライン定員が変更できる、バランスロスが発生しにくい、改善意欲が向上し品質向上も可能であることです。それに加えて、最大のメリットは2 種類の製品を同時に生産できることです。弱点は、作業分割やライン設計が極めて難しい、多能工を必要とすることです。コンベヤラインから、いきなり二の字ライン化へ切り替えることは難しく、U 字ラインから二の字ラインに発展させるのが一般的です。
2. どのようにラインの形を決めるのか?
セル生産ラインの作業配分が決まったら、ライン形状の設計を行います。この作業配分の設計を行わずに、先にライン形状だけを変えてしまうケースを目にします。この場合、ラインの設計者は、作業者の習熟に大きな期待をして、問題が発生すれば、その都度改善すれば大丈夫だと考えていることが多いようです。作業の習熟と後付けの改善だけでは、次々に問題が発生し、作業者のモチベーションも下がり、セル生産ラインがうまく立ち上がらないことが多いので注意が必要です。
レイアウトを変える前に、作業配分の設計に引き続き、ライン形状を設計することが重要です。U 字ラインを例に、ライン設計の手順を解説します。コンベヤを取り外し、作業台をU 字形に並び替えて設計します。U字ラインの形状は正確にはカタカナのコの形がおすすめです。Uの文字の形のように角の部分の作業台を斜めに配置する場合、レイアウト効率が悪くなります。また、できる限り現状の作業台を流用し、切断できないほど大きな作業台しかない場合は、イレクター(パイプとジョイントの組み合わせにより、棚や台などを自由に製作できるパーツのこと。パイプは、鋼鉄パイプにプラスチックを接着被覆させている)などで作業台を新作した方が良いでしょう。
特に重要なのは、材料を置くスペースを確保した設計を行うことです。取りあえず、作業台を並べてから材料を配置しているのをよく見かけます。この場合、どうしても不要なスペースができてしまい、生産性が上がらない原因になります。治具や工具を忘れることはないのですが、材料の配置も設計段階で明確に決めることが重要です。
その際、ライン内に材料を置く量を決める必要があります。例えば1時間分と決め、材料トレイの荷姿を考慮して必要なスペースを確保します。レイアウト図に、1時間分の材料と記載しておくと分かりやすくなります。空になった材料トレイの回収方法も決めると生産性が向上します。一般的には、作業台の下が空いているので、そこに回収できるようにします。材料を配膳する作業者(水すまし)が作業しやすいように、作業台の後ろから材料補充ができるように設計しましょう。
セル生産ラインでは立ち作業となるので、作業台を立ち作業の高さに変更する必要があります。現状が座り作業であれば作業台が低いので、作業台の下に台を設置してかさ上げします。配線・配管は、今後の改善を考慮すると、安易に作業台の中を通すのではなく、天井から取れるようにした方が便利です。これらの項目も、忘れずに事前に設計しましょう。
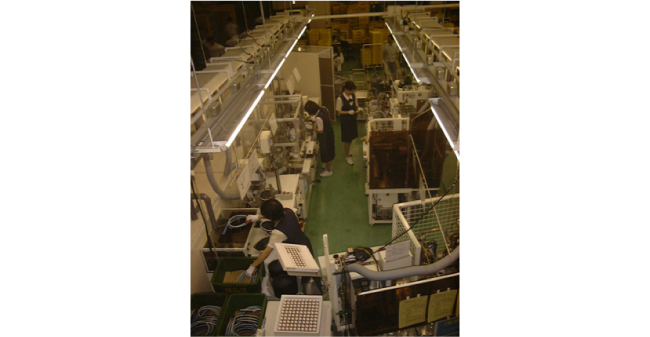
3. セル生産ラインのレイアウト設計の注意点
全7回で下記の内容を解説しています。
- 第1回 セル生産方式とは?なぜ使われなくなったのか?
- 第2回 セル生産方式のメリットとは?生産性も品質も向上するってほんと?
- 第3回 セル生産ラインの設計手順
- 第4回 セル生産ラインの設計事例
- 第5回 セル生産方式の注意点
- 第6回 1個流しとは?標準手持ちとは?
- 第7回 現場力がポイント!今後のセル生産方式


