

前回は、代表的な金型鋳造の特徴や使用方法を紹介しました。今回は、鋳物の内部に空洞が発生する鋳巣(いす)と呼ばれる現象について解説します。
第7回「鋳巣の種類と検査方法」を解説していきます。

1. 鋳巣の種類
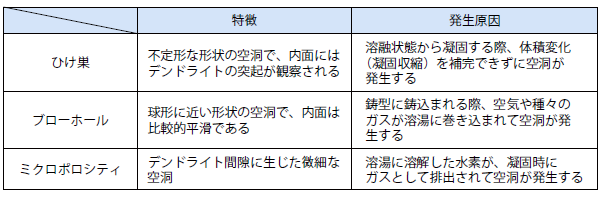
鋳巣(いす)は、鋳物の内部に空洞が発生する欠陥現象です。単に、巣と呼ばれることもあります。ひけ巣、ブローホール、ミクロポロシティなどの種類があり、形状や発生原因が異なります。特徴は、いずれも品質を低下させ、対策が難しい点です(表1)。
2. ひけ巣
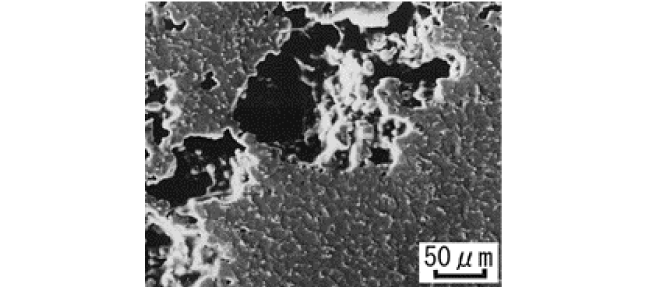
ひけ巣は、鋳物の肉厚部や、急激な肉厚変化が生じた部分の内部に発生する空洞です。比較的大きく、複雑な形状をしています(図1)。
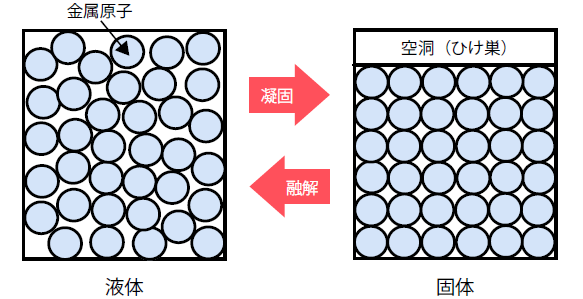
ひけ巣は、金属が液体から固体になるときに体積が減少する、凝固収縮と呼ばれる現象によって発生します。凝固収縮の過程を詳しく見てみましょう。まず、液体状態の金属は、原子同士の結合力が弱く、ある程度自由に移動できます。そのため、原子同士の間隔は広い状態にあります(図2 の左)。ところが、温度が下がって凝固点(融点)に達すると、原子が規則正しく配列し始めます。冷却が進み配列が完了すると、固体になります(図2 の右)。このとき、原子同士の間隔が狭くなるため体積が減少し、その分だけ鋳物内部に空洞が発生します。これが、ひけ巣です。凝固収縮率は、鉄Feが4.4%、銅Cuが4.9%、アルミニウムAlが6.6%です。ビスマスBiやケイ素Siのように、凝固する際に体積が膨張する金属もあります。
鋳型に鋳込まれた溶湯が凝固する際に、凝固収縮する体積分の金属を補給すると、ひけ巣は発生しません。しかし、凝固が進み補給経路が閉ざされると、空洞が発生し、ひけ巣となります。ざく巣(海綿状の微細な空洞)も、ひけ巣の一種です。
炭素Cとケイ素Siを主成分とした鋳鉄は、黒鉛が晶出する際に体積が膨張するため、ひけ巣が発生しにくいとされています。ただし、鋳型に砂を用いるので、鋳型が膨張を支えきれずに鋳型面が後退します。その時、溶湯補給が十分でない場合、ひけ巣を発生することがあります。
ひけ巣発生の対策には、以下のような方法があります。
・過度な厚肉部を作らない(均肉化)
・溶融金属を補うための押湯(おしゆ)を大きくして、凝固収縮分の金属を確実に補給する
・押湯の逆側に冷金を当てて冷却を速くし、押湯部分に向かって凝固を進行させる(指向性凝固)
3. ブローホール
4. ミクロポロシティ
5. 鋳巣の検査
全8回で下記の内容を解説しています。
- 第1回 鋳造加工の特徴と材料
- 第2回 鋳造加工の種類
- 第3回 鉄系鋳造材料の種類
- 第4回 非鉄系鋳造材料の種類
- 第5回 砂型鋳造とは?
- 第6回 金型鋳造とは?
- 第7回 鋳巣の種類と検査方法
- 第8回 鋳物の設計


