

前回は、砂型を紹介しました。今回は、金型を取り上げます。金型鋳造は、溶湯を鋳込む際の加圧方法で分類されます。代表的な3つの金型鋳造について、金型の形状や特徴、使用方法を解説します。
第6回「金型鋳造とは?」を解説していきます。

1. 金型鋳造とは
金型鋳造は、金属を材料とした型(金型)で行う鋳造加工法です。砂型は鋳物を取り出す際に壊す必要があるのに対し、金型は数千~数万回の繰り返し使用が可能です。砂型と比較した金型のメリット・デメリットは以下のとおりです。
金型のメリット
・寸法精度に優れる
・冷却速度が速い
・鋳物が緻密で機械的性質に優れる
・大量生産に適している
金型のデメリット
・初期投資(型費用)が高い
・試作期間が長い
・複雑で大型な鋳物製作に不向き
代表的な金型に、重力金型鋳造用金型、低圧鋳造用金型、ダイカスト用金型があります。それぞれを詳しく見ていきましょう。
2. 重力金型鋳造用金型
重力金型鋳造で用いる一般的な金型は、左右あるいは上下に分割可能な2枚の金型で構成されています(図1)。ただし、複雑な製品形状では、複数に分割可能な金型や、引抜中子などが使用される場合があります。また、中空部など、金型では抜けないアンダーカット部分(凸形状や凹形状の部分)を形成するために、砂中子やシェル中子などを使用します。
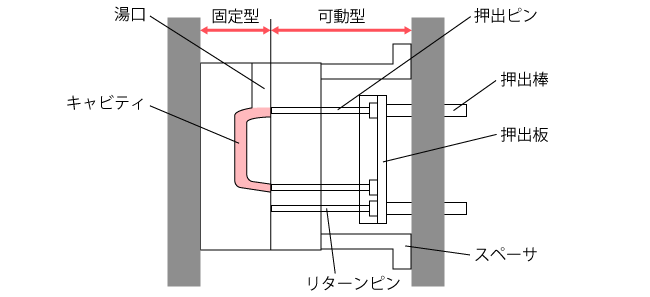
重力金型鋳造用金型は、溶湯を注入する湯口(ゆぐち)、製品を金型から押し出すための押出ピンや、押出棒、押出板、押出板を戻すリターンピンなどで構成されています。製品部に溶湯を導く湯道(ゆみち)、製品部に溶湯が流入する堰(せき)、製品部の凝固時の凝固収縮分を補うための押湯(おしゆ)などのパーツもあります。
アルミニウム合金の鋳造温度は700~ 750℃で、金型の温度は約300℃になります。そのため、金型には耐熱性と耐久性が要求されます。キャビティ(金属を直接流し込む空洞部)には、焼入れ・焼戻しを施した熱間金型用の合金工具鋼(SKD5、SKD6、SKD61など)を使用します。金型寿命を向上させるために、窒化処理や浸硫処理を行うこともあります。キャビティ以外の部分には、炭素鋼が用いられます。
重力鋳造の縮み代(凝固時に収縮する割合)は6/1,000~ 8/1,000です。金型キャビティ面には塗型剤(熱保護、鋳肌改善、焼付防止などの目的で鋳型表面に塗る塗料)を塗布します。塗型代は0.2~ 0.3mmです。また、仕上げ代(完成品の寸法より大きめに取る部分)は約1.5mm、抜勾配は2度とするのが一般的です。重力金型鋳造では、溶湯に作用する力は重力だけなので、キャビティ内の空気が充填を妨げることがあります。そこで、金型の分割面には0.2~ 0.5mmのガス抜き溝や、袋状の部分にガス抜きプラグを設けます。また、肉厚部を冷却するために、圧縮空気やミストで局部的に冷却することがあります。
3. 低圧鋳造用金型
4. ダイカスト用金型
全8回で下記の内容を解説しています。
- 第1回 鋳造加工の特徴と材料
- 第2回 鋳造加工の種類
- 第3回 鉄系鋳造材料の種類
- 第4回 非鉄系鋳造材料の種類
- 第5回 砂型鋳造とは?
- 第6回 金型鋳造とは?
- 第7回 鋳巣の種類と検査方法
- 第8回 鋳物の設計


