

前回は、貼り合わせや印刷、加工など、段ボール製品の製造工程について説明しました。今回は、梱包した内容品の保護などに、大切な役割を果たす段ボールの包装設計を解説します。
第4回「段ボール包装設計」を解説していきます。

1. 寸法設計
段ボール包装は、多くの場合、輸送包装として使用されます。輸送、保管、荷役中のさまざまな障害から内容品を保護するため、包装設計の際には適切な寸法、形式、材料を決める必要があります。また同時に、包装や開封の作業性、荷扱いのしやすさ、販売促進効果、コストなども考え合わせる必要があります。段ボール箱の設計は、まず内容品と箱の形式に応じた内寸法を決め、次に物流条件などを考慮して材質を選定します。さらに、必要な場合には、包装貨物試験や実輸送試験を行って、包装としての適正を確認します。その中で最初に行う作業が寸法設計です。
・段ボール包装設計の手順
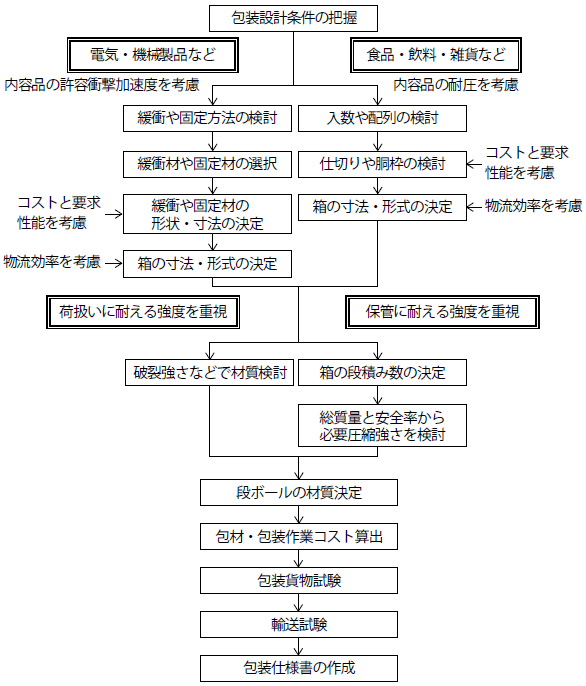
段ボール包装設計は、一般に図1 に示す手順で行います。緩衝材、固定材、仕切り、胴枠などを検討した上で、内寸法を決めます。必要なのが荷扱いの衝撃に耐える強度か、保管時の荷重に耐える強度か、内容品によって重視する点が異なるので、求められる要件を考慮しながら設計を進めます。
・内寸法の決め方
段ボール箱の内寸法は、長さ× 幅× 深さの順にmm 単位で表記します。内寸法を決める際、内容品の寸法だけでなく、出し入れのしやすさや箱の形式なども考慮する必要があります。代表的な形式である0201 形の内寸法を決める際の、一般的な注意点を以下に示します。
1:個装箱を入れる場合、出し入れの作業性を考慮して、個装箱の寸法に2 ~ 5mm の余裕寸法を加算した内寸法の検討が必要です。
2:荷重を支えることができる缶詰やビン製品などを入れる場合、深さ寸法における余裕寸法は不要とします。
3:スペーサや緩衝材などを使用する場合、それらが容易にずれたり外れたりしない内寸法の検討が必要です。
4:製品などを入れた袋が外気圧の低下で膨らむ場合は、それを考慮して内寸法を決めます。
・罫間寸法
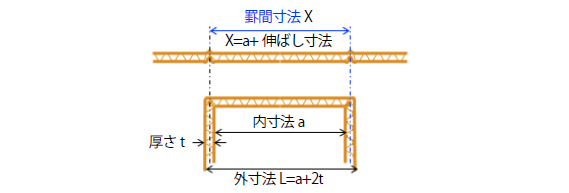
段ボール箱は、一般に内容品の寸法よりも余裕を持たせた内寸法で設計します。もし、内寸法と同じ間隔で罫線を入れると、罫線を折ったときに段ボールの厚さの一部が箱の内側に入り込むため、内容品が入らなくなります。そのため、罫線は内寸法よりも少し伸ばした位置に設定します。例えば、コの字形に折る際の罫線の間隔は、段ボールの厚さ相当分の寸法を、内寸法に加算する必要があります。内寸法に加算する寸法のことを伸ばし寸法といい、伸ばし寸法を加算した寸法を罫間寸法、設計寸法、あるいは展開寸法といいます(図2)。
・伸ばし寸法
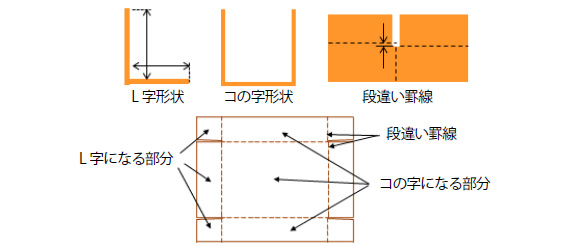
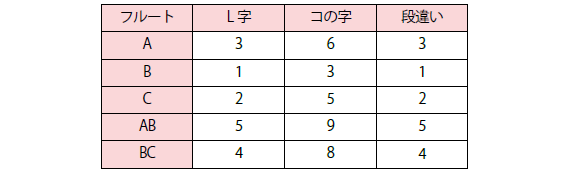
多くの段ボール箱にはフラップがあるため、箱を組むとL 字形とコの字形の部分ができます(図3)。L 字部分とコの字部分では伸ばし寸法が異なり、フルートによってもそれぞれ違います。例えば、Cフルート段ボールをコの字に折る場合、内寸法が300mm だとすると罫間寸法は305mm 必要となります。また、打ち抜き加工においては、箱の形をよくするため罫線を段違いにすることがあります。例えば、0201形のように、内フラップと外フラップが重なることによる箱のゆがみをなくしたい場合は、段違い罫線を検討します。段違い寸法もフルートによって異なります。L 字形、コの字形、段違い罫線の基本伸ばし寸法を、表1 に示します。
・設計要領
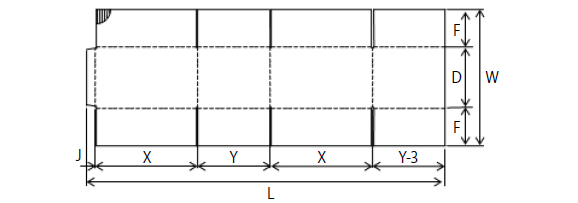
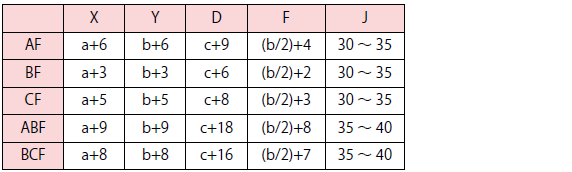
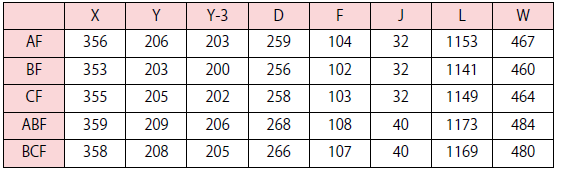
図4は、0201形の展開図です。表2は0201形の伸ばし寸法を示します。表3 は、0201 形の内寸法350×250×200(mm) の場合の設計寸法を示します。段ボール箱の寸法はmm 単位の整数で表すため、フラップ寸法F における小数桁は、切り捨てか四捨五入します。なお、深さ方向の罫間寸法D については、箱の形に組み立てると内フラップと外フラップが重なることから、コの字の基本伸ばし寸法よりも大きくしなければなりません。両面段ボールの場合は、コの字の伸ばし寸法に3mm加算し、複両面段ボールの場合はさらに大きい加算値が必要です。
2. 圧縮強さの推定方法
段ボール箱の材質を選定する上で、荷重に耐えるために必要な圧縮強さを、あらかじめ推定する必要があります。そこで、0201 形の箱の圧縮強さの推定式として、ケリカット式、マッキー式、ウルフ式などが提案されています。中でもケリカット式は、段ボールを構成する原紙の圧縮強さから推定できるため、日本では特に好まれ、それを簡素化した式が広く活用されています。段ボール用ライナと段ボール用中芯原紙の圧縮強さが、JIS P 3902 とJIS P 3904 でそれぞれ規定されているため、実測値がなくてもJIS の規格値を参考に推定ができることから、日本で普及したと考えられます。
・ケリカット式
1:ケリカット式(オリジナル)
1950 年代、アメリカの農務省・林産研究所のKeith.Q.Kellicutt とEugene.F.Landt は、0201 形の箱の圧縮強さと構成原紙の間に関係があることを見いだしました。そして、合板に適用されていた薄板の理論を応用し、1960 年代にA フルート、B フルート、C フルートの0201 形の推定式(式1)を発表しました。なお、ここではリングクラッシュ値をRC 値と示します。
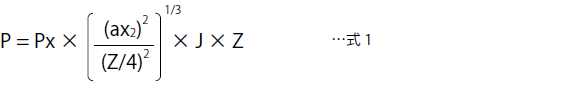
P : 段ボール箱の圧縮強さ(lb)
P
x
: 構成原紙の総合RC 値(lb/in)
= 表ライナのRC 値+ 中芯のRC 値×α+ 裏ライナのRC 値
J : 箱の定数(A フルート=0.59、B フルートとC フルート=0.68)
Ax
2
: フルート定数(A フルート=8.36、B フルート=5.00、C フルート=6.10)
Z : 箱の周辺長=( 箱の長さ+ 幅)×2(in)
2:ケリカット簡易式
オリジナル式には定数が2 種類あり、単位もインチやポンドが使用されているため、そのままだと日本では一般に使いにくいものとなります。そこで、2 つの定数を1 つに統合し、単位もN、cm にしたものを、ケリカット簡易式(式2)として活用しています。また、オリジナルにはなかった複両面段ボールのフルート定数については、日本で独自に検討し追加されました。
P = β × Rx × Z 1/3 …式2
P : 段ボール箱の圧縮強さ(kN)
β :フルート定数
A フルート=0.114
B フルート=0.093
C フルート=0.107
AB フルート=0.145
BC フルート=0.135
R
x
: 総合RC値(kN/m)
Z
1/3
: 段ボール箱の周辺長=(箱の長さ)+幅×2(cm)
3:リングクラッシュ値
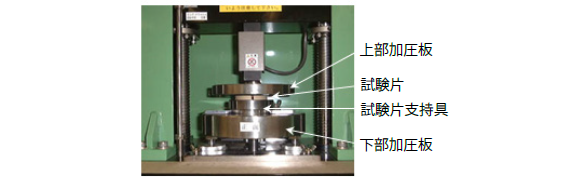
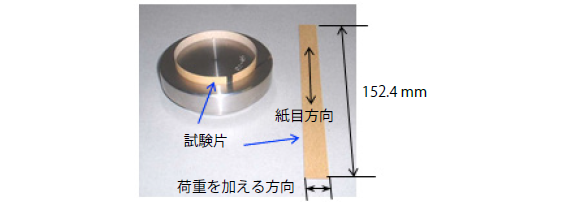
紙、板紙の圧縮強さをリングクラッシュ強さといい、その試験方法が、圧縮強さ試験方法-リングクラッシュ法-としてJIS P 8126 に記載されています。、図5 に試験片を測定機(リングクラッシュテスタ)に設置したときの様子を示します。このとき、試験片の紙目方向には注意が必要です。紙目方向(繊維が配向している方向)と、段ボールの段目方向(段筋の方向)は90°異なります。これは、段ボールの貼合工程から必然的に決まります。0201 形などの箱は、横にすると圧縮強さを十分に発揮しないので、縦にして荷重を支えることが前提となります。段ボール原紙で考えると、紙幅方向に荷重が加わることになるため、紙目方向を横にしたときの圧縮強さが重要です。紙目が縦方向の圧縮強さは、箱の圧縮強さを考える上ではほとんど必要ありません(図6)。
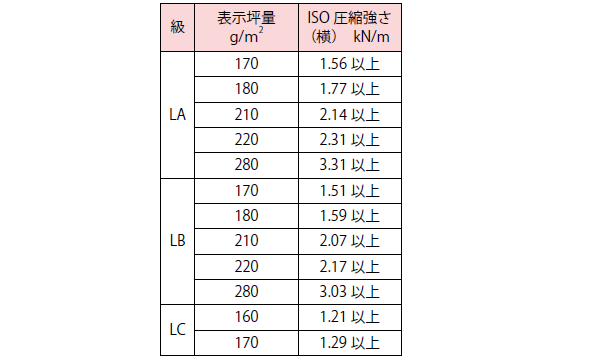
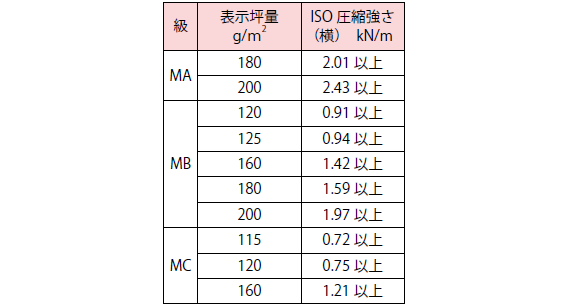
なお、ライナと中芯のRC 規格値(ISO 圧縮強さ kN/m) は、JIS P 3902とJIS P 3904にそれぞれ記載されています(表4、表5)。
4:総合RC(リングクラッシュ)値と段繰り率
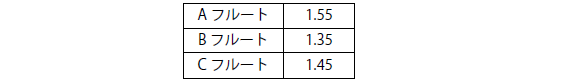
総合RC 値とは、構成する原紙の圧縮強さの総和のことです。ただし、ライナと中芯では、段ボールに使用されている長さが異なることから、中芯には段繰り率を掛けます。段繰り率は、フルートごとに近い値に集約されます。圧縮強さを推定する上では、表6 に示す代表値を使用できます。
5:ケリカット簡易式による圧縮強さの推定方法
ケリカット簡易式は、フルート定数β、総合RC 値であるR
x
、周辺長の三乗根Z
1/3
の3 つの項から成ります。フルートが分かればβが決まりますが、R
x
とZ
1/3
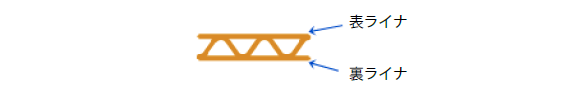
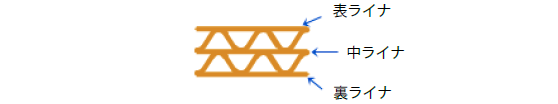
を得るには計算が必要です。以下に両面段ボール(図7)と複両面段ボール(図8)のR
x
、Z、Z
1/3
の説明と計算例を示します。
【両面段ボールのR
x
】
R
x
=R
1
+R
m
×C+R
2
…式3
R
x
: 総合RC値
R
1
、R
2
:表と裏の各ライナ(図7)のRC 値
R
m
:中芯のRC 値
C : 中芯の段繰り率(表6参照)
【複両面段ボールのR
x
】
R
x
=R
1
+R
1
×C
1
+R
1
+R
m2
×C
2
+R
3
…式4
R
x
: 総合RC値
R
1
、R
2
、R
3
:表、裏、中の各ライナ(図8)のRC 値
R
m1
、R
m2
:表側と裏側の各中芯のRC 値
C
1
、C
2
:表側と裏側の各中芯の段繰り率(表6 参照)
【ZとZ
1/3
】
Z=( 箱の長さ)+ 幅×2 …式5
周辺長Z の単位はcm です。Z の計算に内寸法の長さ、幅を使ってもほとんど差し支えありません。
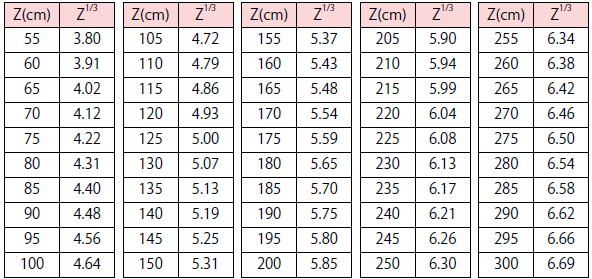
Z 1/3 は、PC などによって得られます。手計算が必要な場合は、表7 のような5cmきざみの換算表があれば十分です。仮にZ が5cm きざみの間にあるときは、その前後から類推した数値を使っても推定結果に大差は生じません。
【圧縮強さの計算例】
条件:
内寸法:350×300×250(mm)
材 質:LB210/MC120/LB210 CF
計算手順:
「β」
C フルートなので β=0.107 (式2 下の記載参照)
「Rx」
表、裏ライナ LB210 のRC 値(表4 参照) …2.07(kN/m)
中芯MC120 のRC 値(表5 参照) …0.75(kN/m)
C フルートの段繰り率 …1.45
→総合RC 値 R
x
=2.07+(0.75×1.45)+2.07=5.23(kN/m)
「Z
1/3
」
Z=(35+30)×2=130(cm)
→Z
1/3
=130
1/3
=5.07
ゆえに箱の圧縮強さP は以下のとおりです。
P=β×R
x
×Z
1/3
=0.107×5.23×5.07≒2.84(kN)
6:必要圧縮強さから材質を選ぶ方法
段ボール箱の設計においては、必要圧縮強さを把握した後に材質を選ぶことがよくあります。そこで、先に必要圧縮強さが決まっている場合の材質選定の手順を例示します。
条件:
必要圧縮強さP:3.50(kN)
内寸法:400×350×300(mm)
フルート:A フルート
手順:
式2より、R
x
=P/β×Z
1/3
…式6
「β」
A フルートなので β=0.114
「ライナ選定」
通常、ライナを決めてから中芯を選びます。表ライナと裏ライナは同じ坪量、等級にするのが一般的であり、内容品の重量や箱の内寸法を考慮して適切なライナを決めます。また、コストは有利か、段ボール工場が手配しやすいかも、選定する上で重要です。ここでは、LB210 を裏表ライナに使うことにします。
「Z
1/3
」
Z=(40+35)×2=150(cm)
→Z
1/3
=150
1/3
=5.31
「R
x
」
P=3.50、β=0.114、Z
1/3
=5.31 を式6 に代入、
→R
x
=3.50/(0.114×5.31)≒5.78
LB210 のRC 値は、JIS 規格値2.07kN/m(表4 参照)を使うことにします。
中芯の圧縮強さは、
R
x
5.78-(2.07+2.07)=1.64
これをA フルートの段繰り率で割ると、
R
m
=1.64/1.55≒1.06(kN/m)
RC 値が1.06kN/m 以上であり、かつ、この値に近い中芯は、表5 よりMC160 となります。他にも条件を満たす中芯はあります。しかし、コストや手配しやすさも考慮すると、一般にはMC160 が最もふさわしいと考えます。ゆえに箱の材質は、LB210/MC160/LB210 AFとなります。
・ケリカット以外の圧縮強さ推定式
ケリカット式以外の、代表的な段ボール箱の圧縮強さ推定式を紹介します。
1:マッキー式
マッキー式は、1963 年にアメリカの紙化学研究所のR.C.Mckee、J.W.Grander とJ.R.Wachuta が発表した、段ボール箱の圧縮強さの推定式です。もとの式が複雑なため、簡素化した式7が検討されました。マッキー式は、アメリカやヨーロッパでよく使われています。
P=5.87×P m ×h 0.508 ×Z 0.492 …式7
P :段ボール箱の圧縮強さ(kgf)
P
m
: 段ボールシートの圧縮強さ(lb/in)
h :段ボールシートの厚さ(in)
R
x
: 総合リングクラッシュ値(kgf/6in)
Z :段ボール箱の周辺長(in)
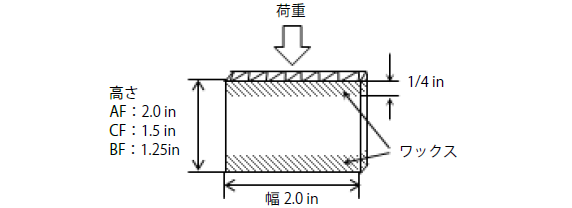
式7 におけるP m は、TAPPI(Technical Association of the Pulp andPaper Industry)T811 などの試験規格に記載されている、垂直圧縮試験(エッジワイズ圧縮試験、ショートコラム圧縮試験とも呼ばれます)による段ボールシートの圧縮強さです。上下約6mm をパラフィンワックスで硬化した試験片を使用します(図9)。
マッキー式は、ケリカット式とは異なり、フルート定数の代わりに厚さhの項があり、また、周辺長Z の約1/2 乗(ケリカット式では1/3 乗)を使用している点が特徴的です。
2:ウルフ式
ウルフ式は、1971 年にアメリカのプラントエンジニアだったM.Wolf が発表した、段ボール箱の圧縮強さの推定式です。
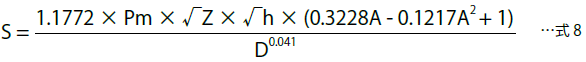
P :段ボール箱の圧縮強さ(kgf)
P
m
: 段ボールシートの圧縮強さ(kgf/2in)
Z :段ボール箱の長さ+ 幅(cm)
h :段ボールシートの厚さ(cm)
A :段ボール箱の長さ/ 幅比(L/W)
D :段ボール箱の深さ(cm)
ウルフ式には、箱の深さD と長さ/ 幅比A があるところが特徴的です。また、厚さh の1/2 乗と周辺長Z の1/2 乗を使う点がマッキー式と似ています。
3:マルテンフォルト式
マルテンフォルト式は、1950 年代後半に、アメリカのContainerCorporation of America のG.G.Maltenfort が発表した、段ボール箱の圧縮強さの推定式です。コンコラライナ圧縮強さと、箱の長さ、幅、高さ寸法で推定します。AF、CF、BF それぞれに対応した式があります。
AF 用 P
AF
=(5.8×L)+(12×W)-(2.1×H)+6.5×CLT+365 …式9
CF 用 P
CF
=(5.8×L)+(12×W)-(2.1×H)+6.5×CLT+350 …式10
BF 用 P
BF
=(5.8×L)+(12×W)-(2.1×H)+5.4×CLT+212 …式11
P :段ボール箱の圧縮強さ(lb)
L :段ボール箱の長さ(in)
W :段ボール箱の幅(in)
H :総合リングクラッシュ値(kgf/6in)
CLT :表裏ライナ横方向のコンコラライナ圧縮強さの平均値(lb)
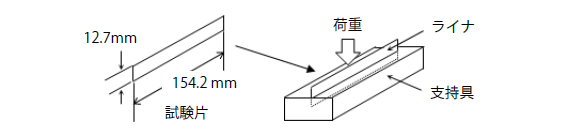
コンコラライナ圧縮強さとは、リングクラッシュ法とは異なり、試験片をまっすぐな状態で支持具に立てて圧縮試験を行ったときの、ライナの横方向の強度です(図10)。ケリカット式と同じく、原紙の圧縮強さを使いますが、中芯の強度は考慮されていません。
3. 材質設定
全6回で下記の内容を解説しています。
- 第1回 段ボール原紙
- 第2回 段ボール・段ボール箱
- 第3回 段ボールの製造工程
- 第4回 段ボール包装設計
- 第5回 段ボール箱の特性
- 第6回 主な包装貨物試験方法


