

前回は、段ボール製品のさまざまな種類について解説しました。今回は、実際に段ボール製品を製造していくための印刷や加工の工程を紹介します。
第3回「段ボールの製造工程」を解説していきます。

1. 貼合工程
段ボールの製造工程には、ライナと段成形した中芯を貼り合わせて段ボールシートを製造する貼合工程と、段ボール箱を製造する製箱工程があります。図1 に、製造工程全体のフローを示します。
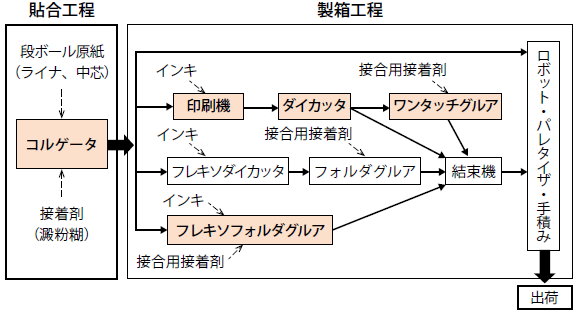
貼合工程では、コルゲータが使用されます。コルゲータとは、貼合工程で使用されるさまざまな装置が連なった、機械全体の総称です。コルゲータ前半部分では、ライナと段成形した中芯を貼り合わせ、コルゲータ後半部分では、段ボールシートを必要な寸法に切断します。
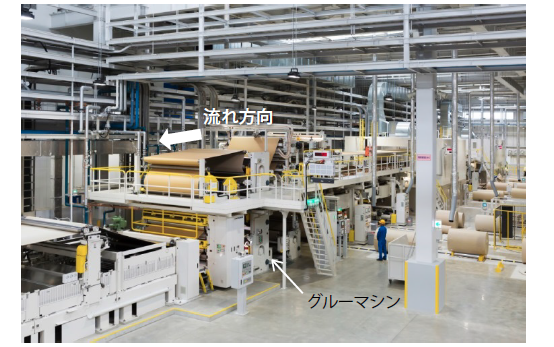
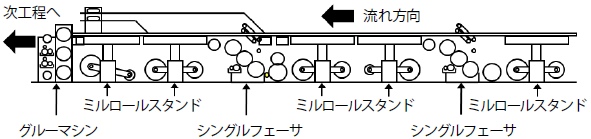
コルゲータの前半部分は、ミルロールスタンド、スプライサ、シングルフェーサ、グルーマシン、ダブルフェーサから構成されています。図2にコルゲータ前半部分の外観を、図3 に各装置の標準的な配列を示します。
1:ミルロールスタンド
ミルロールスタンドは、ライナや中芯の巻き取り原紙を巻き出す装置です。紙幅、坪量、生産速度に応じて、紙の張力を一定に保つよう制御します。そして、巻き出された中芯は加熱され、シングルフェーサという装置に送られます。
2:スプライサ
スプライサは、自動的に原紙をつなぎ替える装置で、ミルロールスタンドのすぐ近くに設置されています。原紙を使い切ったときや、異なる種類の原紙に切り替えるときに、コルゲータの速度を下げることなく、新しい原紙に切り替えることができます。
3:シングルフェーサ
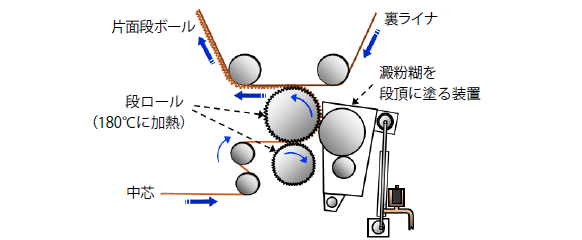
シングルフェーサは、ライナと中芯から片面段ボールを作る装置であり、コルゲータの中で最も重要な部分です。約180℃に加熱された2 本の段ロールが歯車のように組み合わされており、その間に中芯を通して段成形し、段頂に澱粉糊(でんぷんのり)を塗布して裏ライナを貼り合わせます(図4)。段ロールの種類を入れ替えることで、さまざまなフルート(中芯の段)を作り分けることができます。澱粉糊の原料として、日本では主にコーンスターチが使用されます。最近では、加熱すると糊化しやすいタピオカ澱粉なども使われています。
4:グルーマシン
グルーマシンは、片面段ボールの段頂に澱粉糊を塗布し、表ライナを貼り合わせる装置です。シングルフェーサから出てきた片面段ボールに、表ライナを貼り合わせることで、両面段ボールを作ります。複両面段ボールを作るときは、シングルフェーサを2 台使用し、各片面段ボールの段頂に澱粉糊を塗布して重ね合わせながら、表ライナを貼り合わせます。グルーマシンの澱粉糊の着量は、生産速度に応じて自動調整されます。貼り合わせた直後の段ボールシートは、ダブルフェーサと呼ばれる次の装置に送り込まれます。
5:ダブルフェーサ
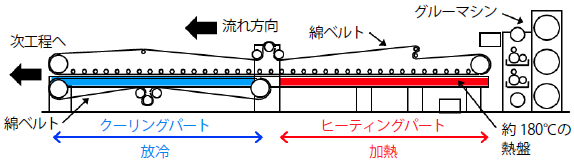
ダブルフェーサによって、段ボールシートの接着を確実なものにします(図5)。ダブルフェーサは、ヒーティングパートとクーリングパートの2つのユニットで構成されます。前半のヒーティングパートには、熱盤と呼ばれる約180℃に加熱されたプレートが、何枚も設置されています。貼り合わせ直後の段ボールシートの接着は十分ではないので、綿ベルトとその上にあるローラによって熱盤の上に押し当てながら、段ボールシートを滑らせます。その間に、中芯とライナが熱でしっかりと接着されていきます。後半のクーリングパートでは、上下の綿ベルトで段ボールを搬送しながら放冷します。
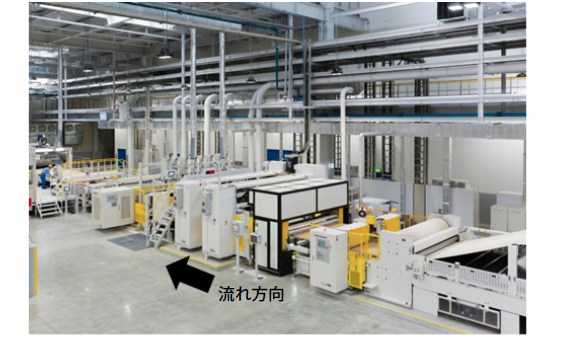
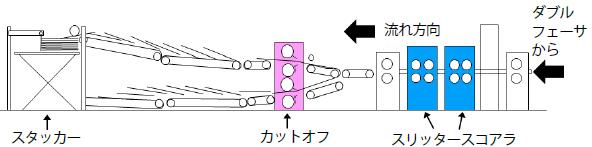
ダブルフェーサ以降のコルゲータ後半部分は、スリッタースコアラ、カットオフ、スタッカーから構成されています。図6 にコルゲータの後半部分の外観を、図7 に各装置の配列を示します。
6:スリッタースコアラ
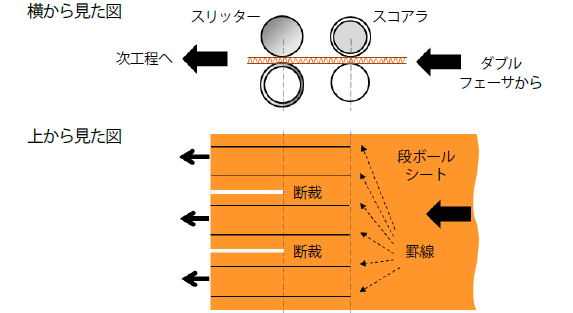
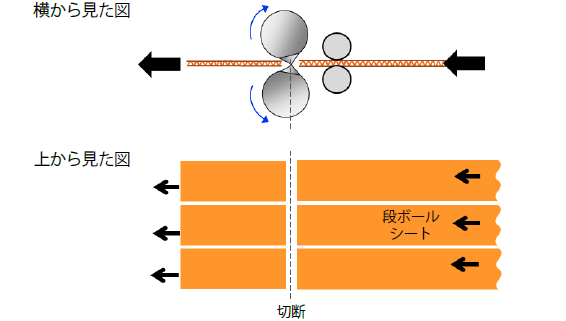
スリッタースコアラは、回転刃によって流れ方向に罫線を入れると同時に、断裁を行う装置です。図8 に罫線入れと断裁の仕組みを、また、図9 にそれぞれの回転刃のイメージを示します。スコアラによる罫線入れと、スリッターでの断裁を連続して同時に行うので、2 つ合わせてスリッタースコアラと呼びます。スリッタースコアラを2 台以上、前後に並べることで、次のオーダーの罫線や断裁の位置を瞬時に切り替えることができます。

7:カットオフ
カットオフは、流れ方向に対して直角の幅方向に、段ボールを切断する装置です。回転体に備えられた刃物によって、連続的に所定の長さに切断します。また、瞬時に次のオーダーへの自動切り替えが行えます。図10 に、カットオフの仕組みを示します。所定寸法に切りそろえられた段ボールシートは、最後にスタッカーによって積載されます。
2. 製箱工程-印刷-
製箱工程(製函工程ともいいます)は、抜き加工や接合などを行って段ボール箱を製造する工程であり、印刷もその一部と見なしています。
段ボールの印刷は、版の形状から凸版印刷、凹版印刷(グラビア印刷)、平版印刷(オフセット印刷)の3 つに大別され、その中でも凸版印刷が主流となっています。凸版の素材には、比較的軟らかい樹脂が使用されます。通常、インキは水性(水で希釈できる)タイプであり、フレキシブルな素材の印版を使うことから、水性フレキソ印刷と呼ばれます。
印刷方式には、ダイレクト印刷方式とプレプリント方式があります。ダイレクト印刷とは、段ボールシートに直接印刷する方式で、通常、段ボール工場では2 ~ 3 色を使ったフレキソ印刷を行っています。対してプレプリント方式は、巻き取り原紙の段階で、ライナにフレキソ印刷やグラビア印刷を行う方式であり、美粧性や精度が要求される場合に用いられます。その他に、断裁した板紙にあらかじめグラビア印刷やオフセット印刷を行い、1 枚ずつ片面段ボールに貼り合わせる、枚葉方式と呼ばれる方法があります。
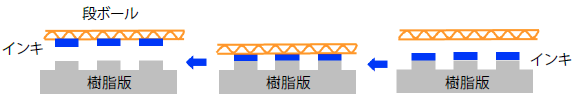
ここでは、段ボール印刷で主流となっているフレキソ印刷について解説します。フレキソ印刷には、通常、感光性樹脂で製版した凸版を使用します。フレキソ印刷の原理と印刷機を、それぞれ図11、図12 に示します。
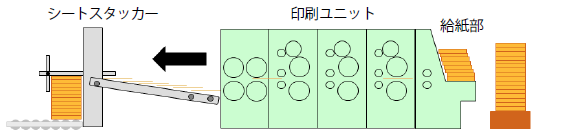
次に、印版と印刷ユニットの機構を、それぞれ図13、図14 に示します。
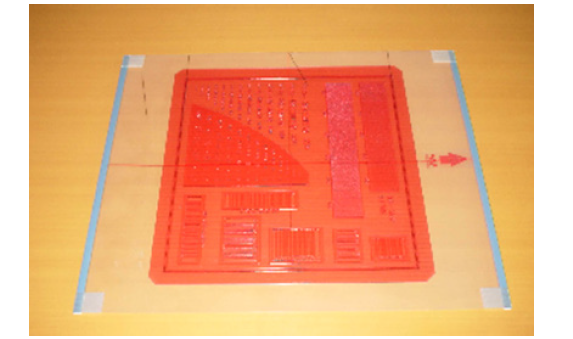
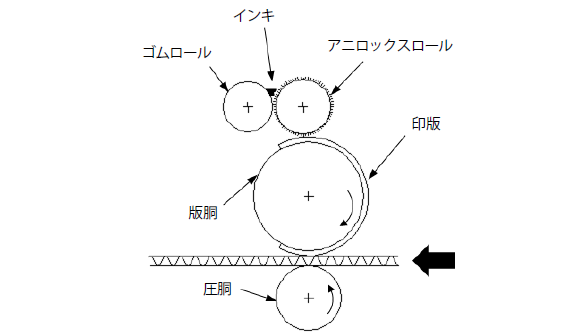
印版を、版胴と呼ばれるシリンダに巻き付け、インキをアニロックスロールとゴムロールの間に流し込みます。アニロックスロール表面の余分なインキを、ゴムロールでかき落として適量にし、印版に転写します。そして、回転する圧胴で印版を段ボールに押し当て、印刷を行います。なお、段ボールシートへの印刷のみを行うフレキソ印刷機の他に、フレキソ印刷ユニットの後ろに簡単なダイカット(後述)ユニットを取り付け、部分的な打ち抜きや罫線入れを行う、フレキソダイカッタと呼ばれる印刷機もあります。
印刷に使われるフレキソインキの主な特長は、以下のとおりです。
・インキが水性のため、印版やロールなどの洗浄が容易
・速乾性のインキを使用するため、重ね刷りが容易。また、次の工程へのリードタイムを短くできるため、打ち抜きや糊貼り工程との直結が可能
・インキが低粘度のため、細かい印刷や、網点など立体感のある印刷も可能
・発色性が良く、低印圧(キスタッチ)で印刷しても色が出やすい。過剰に段をつぶすことがないため、段ボール箱の圧縮強さの低下を抑えられる
・高速印刷が可能で生産性が高く、通常、200 ~ 300 枚/ 分に対応
3. 製箱工程-加工-
全6回で下記の内容を解説しています。
- 第1回 段ボール原紙
- 第2回 段ボール・段ボール箱
- 第3回 段ボールの製造工程
- 第4回 段ボール包装設計
- 第5回 段ボール箱の特性
- 第6回 主な包装貨物試験方法


