

とても身近なものでありながら、日々の暮らしや社会活動を根底から支える段ボール。その存在は、梱包(こんぽう)・保管・運送など物流システム全般において、必要不可欠なものとなっています。本連載では6回にわたり、段ボールの分類や製造工程、製品の試験方法など、さまざまな基礎知識を紹介します。第1 回は、段ボール原紙について解説します。
第1回「段ボール原紙」を解説していきます。
第1回もくじ

1. 段ボール原紙の分類
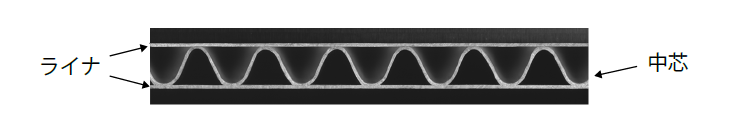
一般に紙は、紙(洋紙)と板紙に大別されます。紙には、新聞用紙、印刷用紙、情報用紙、包装用紙、衛生用紙などがあり、板紙には、段ボール原紙、色板紙、建材用紙などがあります。段ボール原紙は、段ボールの表と裏に貼り合わされるライナと、段形状にする中芯に分類されます。図1 に、段ボールの断面から見たライナと中芯を示します。
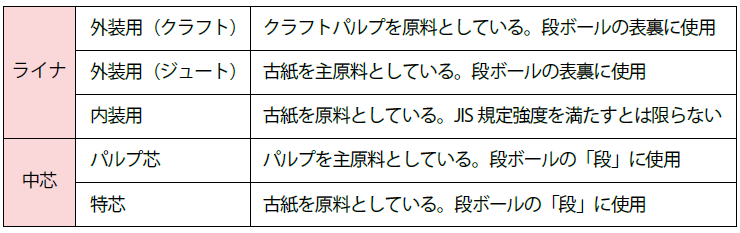
さらに、段ボール原紙は、表1 のように分類されます。
・ライナ
外装用ライナは、クラフトパルプ(化学パルプの一種)を使用したクラフトライナと、古紙を使用したジュートライナに分類されます。現在、パルプを100%使用したクラフトライナは、日本ではほとんど製造されておらず、古紙を使ったジュートライナが主流です。国産ライナの多くは3 ~ 6 層の多層になっており、各層で原料を使い分けて、要求される品質やコストに対応しています。例えば、表層にパルプを多く使用すると、強度や印刷適性は向上しますが、コスト高になります。逆に、各層に古紙を使用すれば安価になりますが、強度は低くなります。どのライナを使用するかは、コストや段ボール箱に要求される性能に合わせて決めます。国内で一般に使用されているライナの坪量(1 平方メートル当たりの紙の質量、単位g/m2)は、160 ~ 280g/m2 です。
・中芯
中芯は、セミケミカルパルプ(木材チップに、機械的処理と化学的処理の両方を行うことで得られるパルプ)を使用したセミ芯と、古紙を使用した特芯に分類されます。現在、国産の中芯は、古紙100%を使用した特芯がほとんどです。日本で一般に使用されている中芯の坪量は、115 ~ 200g/m2 です。なお、中芯の種類には、圧縮強度を強くした強化中芯と呼ばれるものもあります。
2. 製紙工程
・原料調成工程
製紙工程には、原料調成工程と抄紙(しょうし)工程があります。最初の原料調成工程には、(1)離解(りかい)、(2)除塵(じょじん)、(3)叩解(こうかい)の3工程があり、主原料である古紙にさまざまな処理を施します。
(1)離解
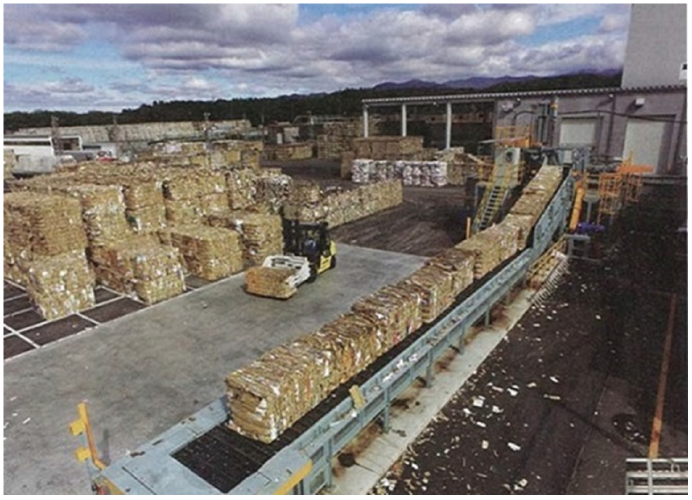
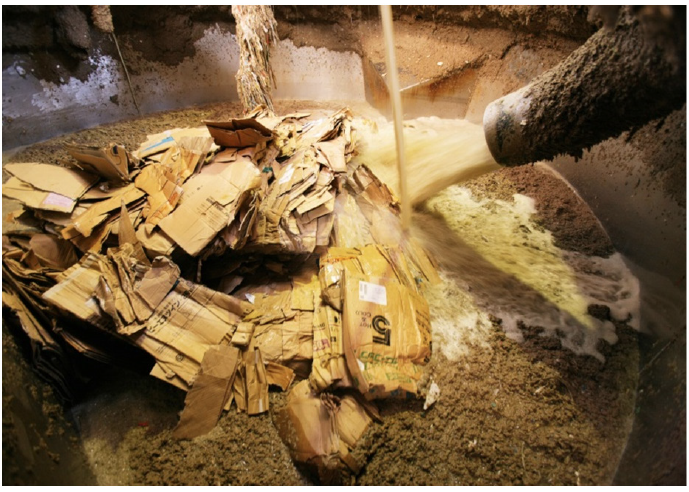
段ボール原紙には多くの段ボール古紙が使用されるので、製紙工場には原料である古紙の塊が山積みにされています(図2)。それをコンベヤで工場内に運び込み、最初の工程である離解を行います。
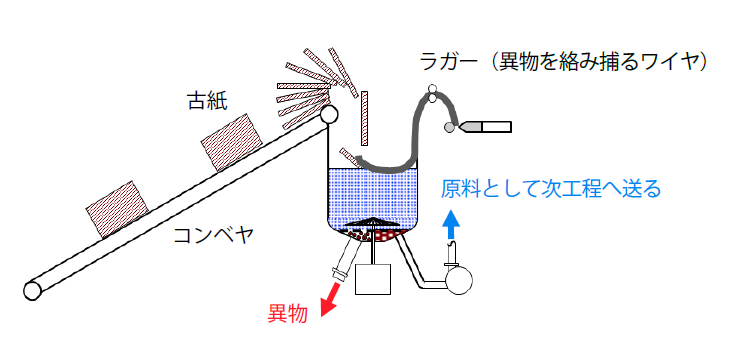
離解工程では、パルパと呼ばれる巨大なミキサーのような装置(図3)を使い、古紙とともに水を入れて回転させることで繊維をバラバラにほぐし、かゆ状にします(図4)。プラスチックフィルムなど浮遊する大きな異物は、パルパにつり下げたラガーと呼ばれるワイヤに巻き付きます。いったん巻き付いた異物は別の異物と絡み合うので、これを徐々に引き出せば、次々と浮遊異物が除去されていきます。また、比重の大きい金属片や小石などの異物は、パルパの底に沈めて分離します。
(2)除塵
パルパで除去しきれなかった細かい異物(砂、金属片、プラスチック片、粘着剤など)を除去する工程を除塵といいます。除塵には、比重差で分離する方法と、細かい隙間を通して分離する方法があり、これらをいくつも組み合わせて異物を除去します。
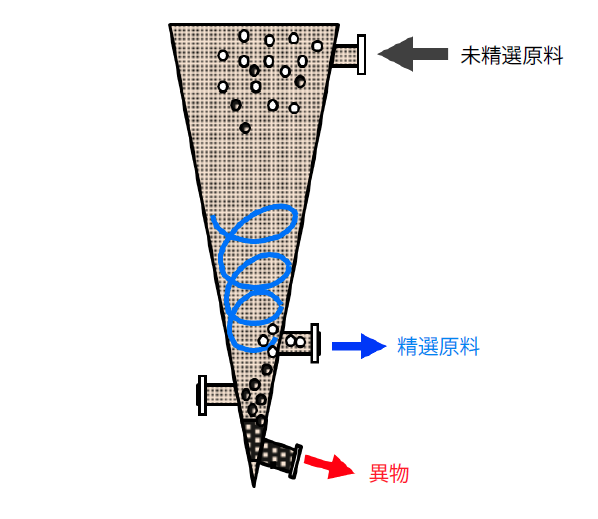
比重差を利用して除塵を行う装置を、クリーナといいます(図5)。コーン型のサイクロンに、水で希釈した原料を圧入すると、中で渦が生じます。このとき、水に分散した紙の繊維よりも比重の大きなものは、その回転によって速く沈みます。このように、比重差によって細かい異物を除去します。
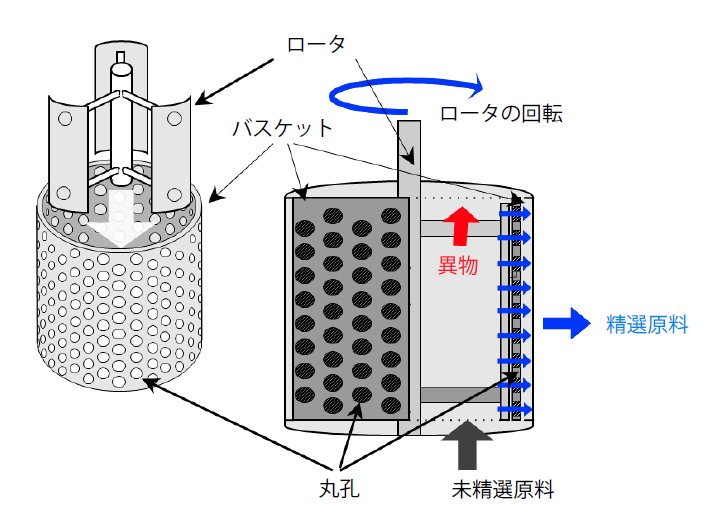
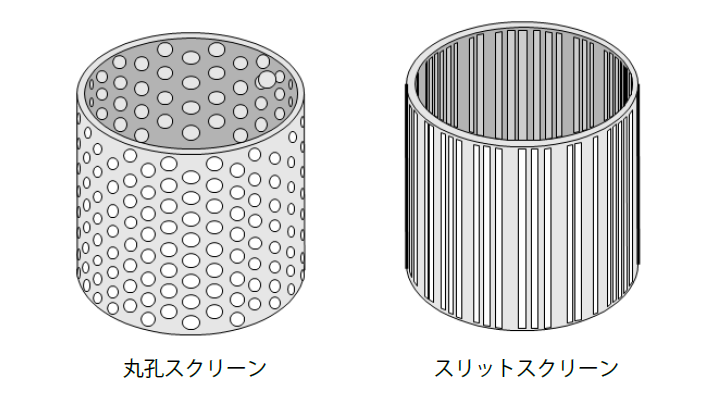
強制的に細孔やスリットを通過させて異物を除去する装置を、スクリーンといいます(図6)。直径約2mm の丸孔や1mm 以下のスリットなどが開いたバスケット(図7)に、水に希釈した原料を注入し通過させて、細かい異物を除去します。
(3)叩解
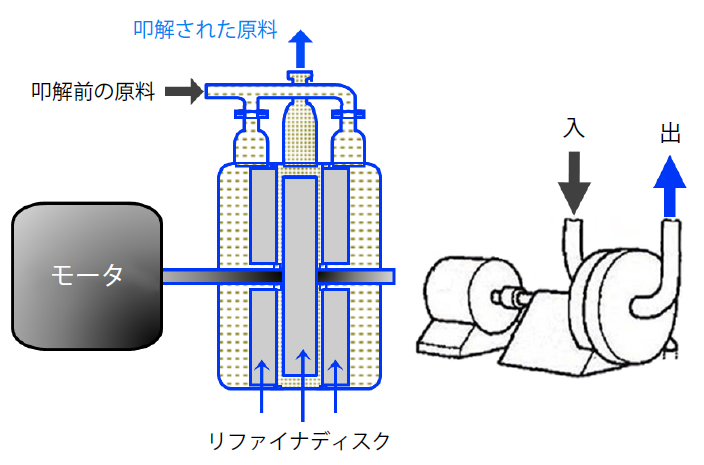
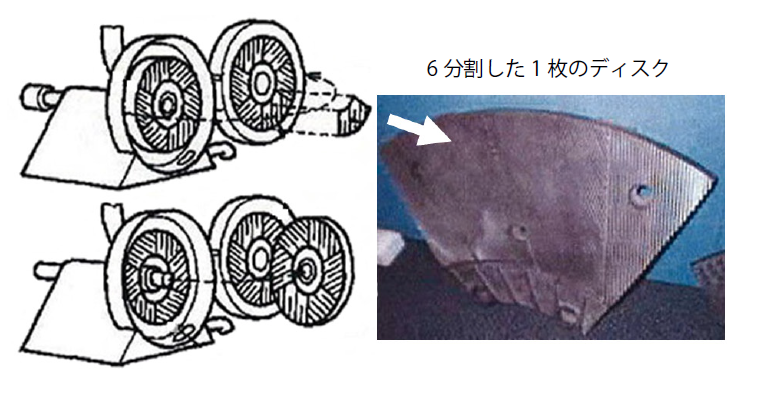
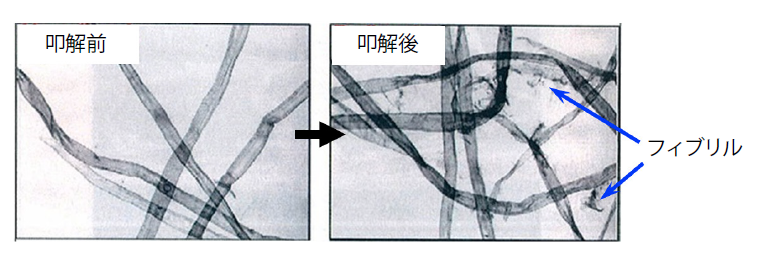
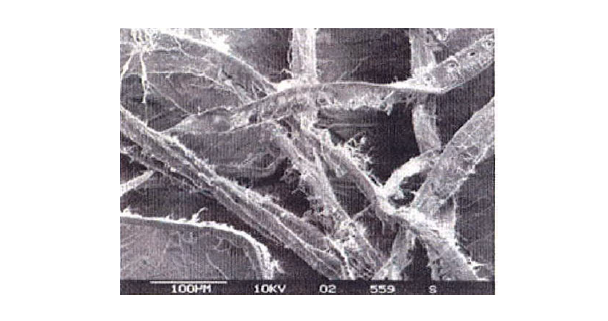
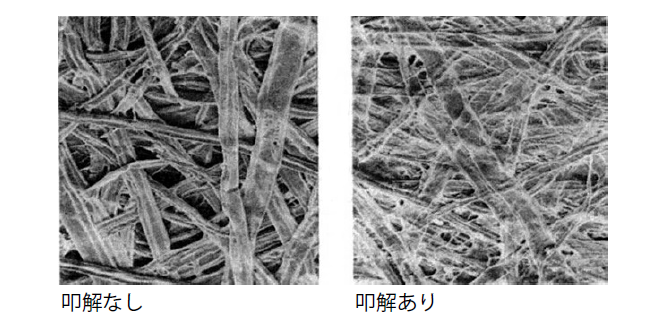
叩解とは、繊維を扁平にして毛羽立たせる(フィブリル化する)操作のことです。原料調成で最も重要な工程であり、紙の特性はこの工程でほぼ決まります。この叩解により、繊維どうしの絡み合いや水素結合が助長され、紙に強度を与えます。叩解装置の主流は、ダブルディスクリファイナです(図8)。刃と溝を付けた2 つのディスクの間に、水で分散した紙の繊維を通すことでフィブリル化する装置です(図9)。図10 に叩解前後の繊維の状態を、図11 にフィブリルが生じた繊維の状態を示します。叩解しないで抄(す)いた紙の表面は、凹凸が激しく繊維間の密着も悪いので、強度が出ません。叩解を行うことで、繊維が扁平になり繊維間の密着性も良く、紙の強度が増します。叩解なしと叩解ありの紙表面の状態を、図12 に示します。
・抄紙工程
抄紙工程では、原料調成工程を経た紙の繊維の分散液(スラリー)を網(ワイヤ)に流し、水を搾り(搾水)加熱乾燥して、紙にしていきます。この工程では、抄紙機という巨大な装置を使います。抄紙機はウェットパートとドライヤパートに分けられます。さらに、ウェットパートは、ワイヤパートとプレスパートに分けられます(図13)。
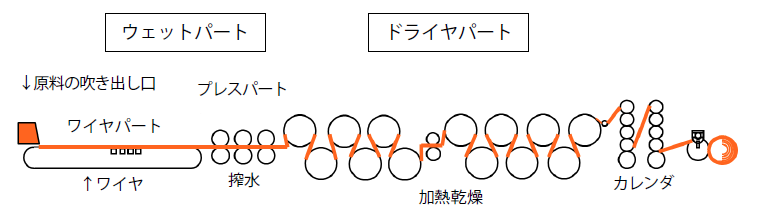
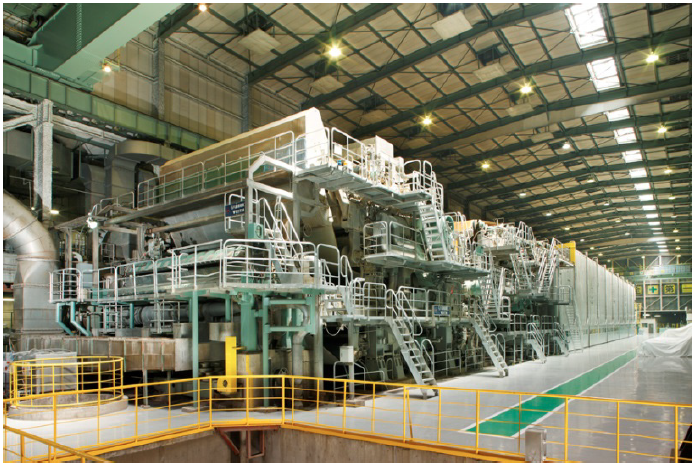
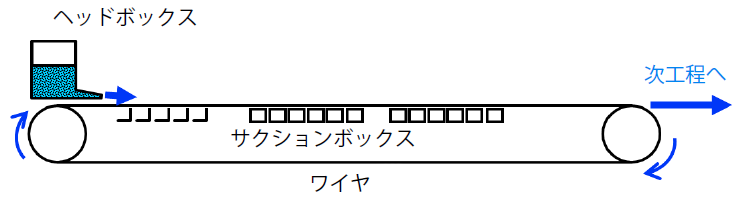
ワイヤパートでは、ヘッドボックスと呼ばれる吐出口から紙の原料スラリーをワイヤ上に流し、水をろ過しながら紙層を形成します。そして、次工程であるプレスパートで水を搾ります。図14 にワイヤパート側から見た抄紙機を示します。
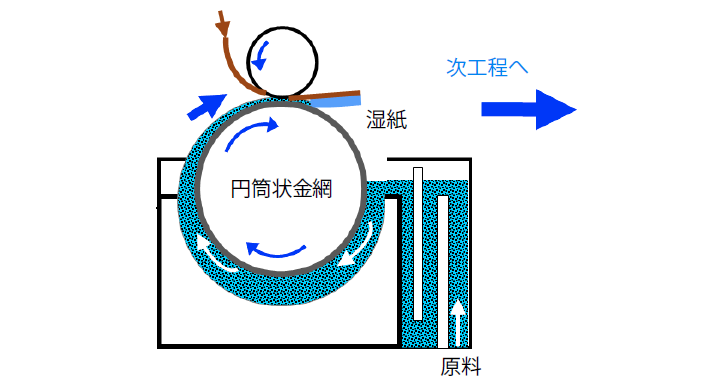
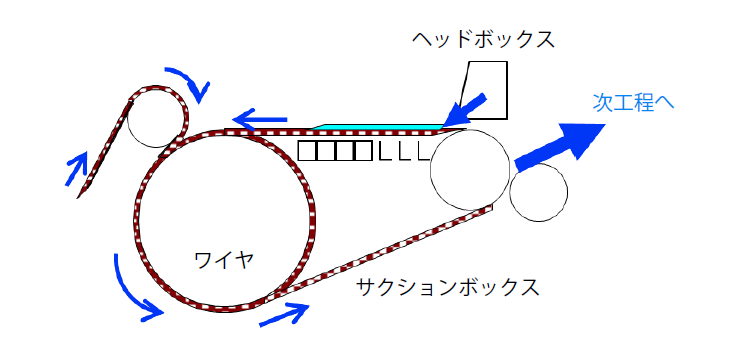
抄紙機は、ワイヤパートのタイプで区別されます。大別して、長網式抄紙機(図15)、円網式抄紙機(図16)、短網式抄紙機(図17)があります。多くの場合、ライナは短網や円網で、中芯は長網で抄造されます。
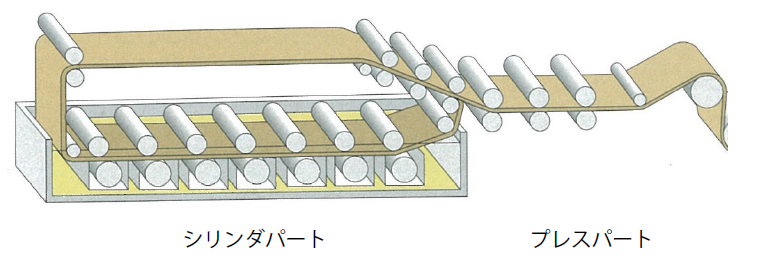
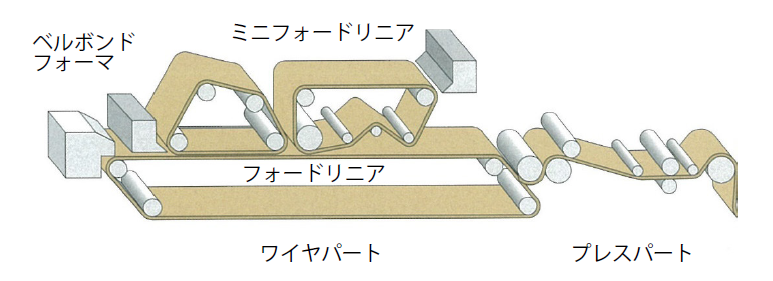
中芯は単層抄きが多く、ライナは3 ~ 5 層の多層抄きが一般的です。ライナの層数は抄紙機によって異なります。ライナを製造する多層抄き抄紙機には、短網式を並べたもの(図18)や、複数のスラリー噴き出し口を組み合わせた複合式(図19)があります。
プレスパートでは、ワイヤパートから出てきた湿紙の水を、ローラで搾ります。この処理を、搾水といいます。このとき、80%以上あった湿紙の水分が、約50%まで減少します。搾水後、湿紙はドライヤパート(加熱乾燥工程)に送られます(図20)。
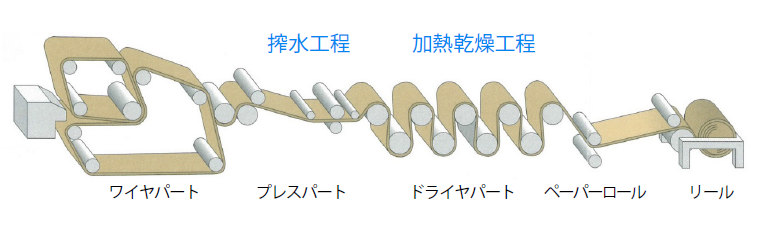
加熱乾燥工程であるドライヤパートで、搾水された紙の水分を蒸発、乾燥させます。内部に高温蒸気を通し、110 ~ 120℃に加熱したシリンダ表面に、紙を接触させます。複数ある加熱シリンダに接触させることで、紙の水分を5 ~ 10%まで乾燥させます。
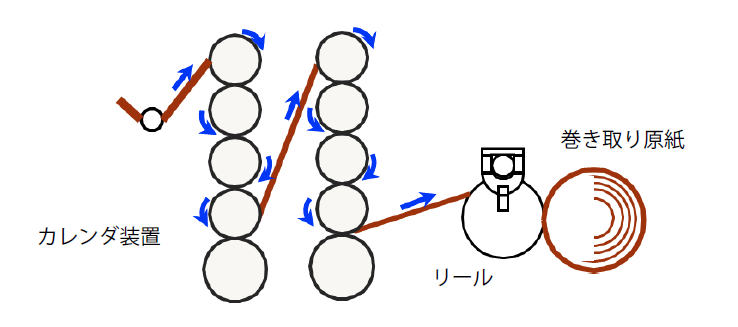
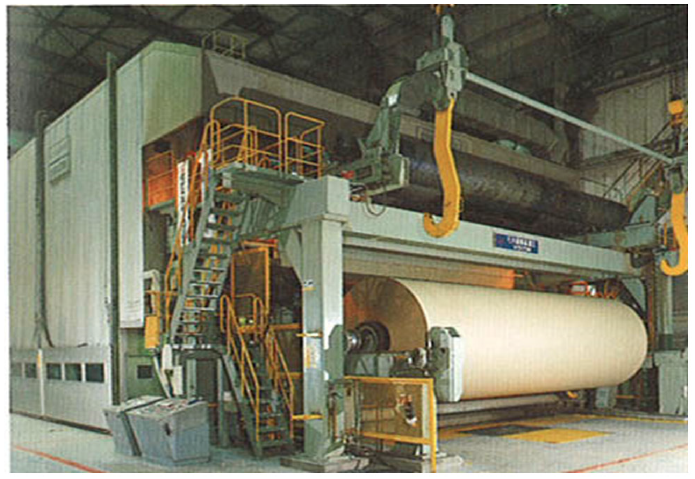
次に、仕上げ工程です。ライナにおいては、ドライヤパートを出た後、表面を平滑にするためシリンダで加圧します。これを、カレンダ処理といいます(図21)。中芯では、カレンダ処理を行いません。その後、ポープリール(図22)で原紙をいったん巻き取ります。そして、所定の幅と長さの原紙にするため、巻き取った巨大な原紙を巻き出しながら所定の幅で連続的に切り、リワインダ(抄紙ラインでいったん巻き取った紙を、仕上げ加工や2 次加工の処理をした後に再び巻き取る装置)によって必要な長さまで巻き直します。
3. 段ボール原紙の試験方法
JIS には、ライナ、中芯ともに坪量と圧縮強さが定められており、さらに、ライナには破裂強さ、中芯には引張強さが規定されています。規定を満たしていないと、規格外の原紙となりますので、これらの物性は段ボール原紙において特に重要です。そして、さまざまな試験方法によって、この物性を評価します。
・坪量
板紙の、1 平方メートル当たりの質量を坪量といい、測定方法はJIS P8124 に記載されています。通常、標準状態である23℃、50%RH で試験片を調湿し、1m2 当たりの質量(単位g/m2)を求めます。
・圧縮強さ(リングクラッシュ法)
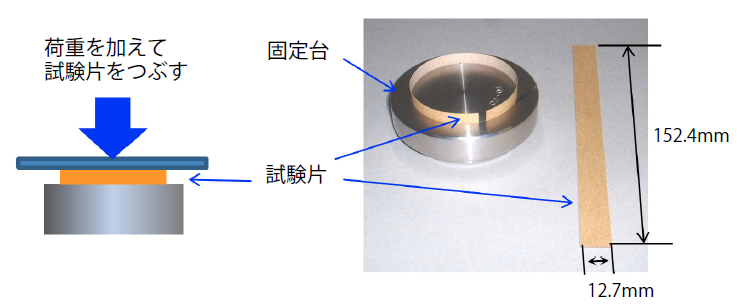
ライナと中芯の圧縮強さが、JIS P 3902 とJIS P 3904 にそれぞれ規定されています(単位kN/m)。試験方法はJIS P 8126 に記載されており、板紙を垂直に固定台に立て、上から荷重を加えてつぶしたときの最大荷重を測定します(図23)。この方法は、リング状にした試験片を使って試験を行うことから、リングクラッシュ法と呼ばれます。
・破裂強さ
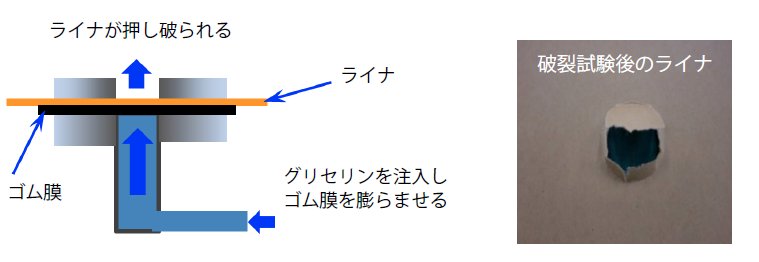
ライナの破裂強さはJIS P 3902 で規定されており、試験方法はJIS P8131 に記載されています。ゴム膜を介して圧力を加えると、板紙が破裂するように破れます(図24)。板紙をゴム膜が押し破るときの圧力(単位kPa)を破裂強さといい、操作が簡単なためライナの強さを示す代表値となっています。なお、この破裂試験方法は、ライナ以外に完成した段ボールにも適用されます。
・引張特性 JIS P 8113
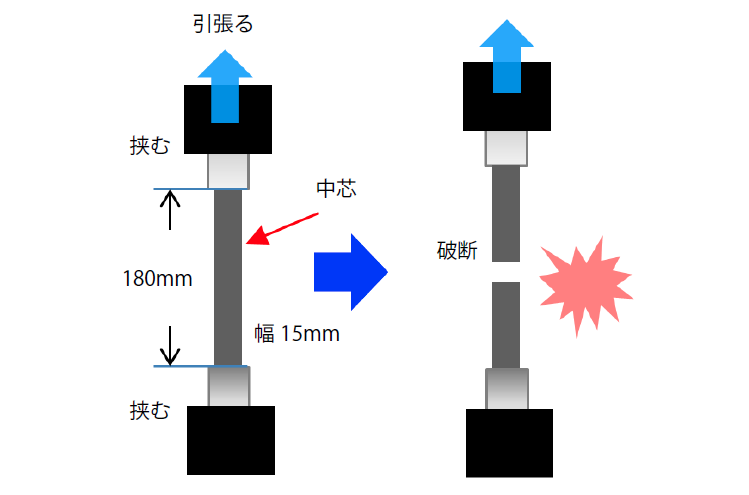
試験片を紙の縦方向(抄造時の紙の流れ方向)に引っ張って、破断するときの力(引張強さ)や伸び率などを測定します(図25)。JIS P3904 で中芯の引張強さが規定されています。
・JIS 物性規格値
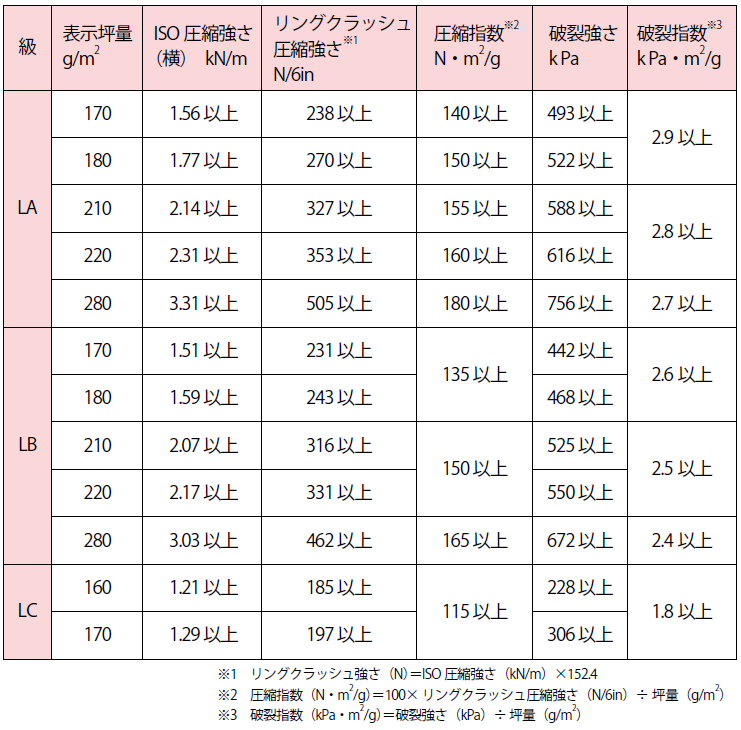
表2 にはJIS P 3902、表3 にはJIS P 3904 のライナと中芯のJIS 規格値をそれぞれ示します。

いかがでしたか? 今回は、段ボールの原紙について、その分類や製造工程、さまざまな試験方法を解説しました。次回は、この原紙から作られる段ボールおよび段ボール箱について解説します。お楽しみに!
全6回で下記の内容を解説しています。
- 第1回 段ボール原紙
- 第2回 段ボール・段ボール箱
- 第3回 段ボールの製造工程
- 第4回 段ボール包装設計
- 第5回 段ボール箱の特性
- 第6回 主な包装貨物試験方法


